Knivskjefte i valbjørk: hva veden gjør under eggen
Fiberretningen i valbjørk snur flere ganger i løpet av noen få centimeter, og det betyr at eggen møter både medved og motved i samme kutt. Det er ikke noe du sliper deg ut av; det er noe du planlegger verktøyrekkefølgen rundt, og løsningen er som regel å bytte fra skjærende til rivende og skrapende verktøy tidligere enn du ville gjort i rett bjørk.
Denne teksten handler bare om det som skjer i verkstedet mens skjeftet blir til. Hva veden er og hvordan figuren oppstår står under valbjørk.
Hvorfor eggen møter motved i samme kutt
I rett bjørk ligger fibrene omtrent parallelt med stammen, og du finner én retning som går medhårs gjennom hele emnet. I valbjørk gjør de ikke det. Cellelagene deler seg ujevnt langs stammen, fibrene vrir seg rundt hverandre, og mellom dem ligger mørke innslag av bark og parenkymvev. Et snitt på fire centimeter kan derfor krysse tre eller fire soner der fiberen peker ulikt.
Praktisk konsekvens: et stemjern som tar fint de første to centimeterne, river ut en flis i den tredje. Utrivingen går ikke bare i overflaten. Den følger fiberen ned og kan ta med seg et innslag, og da står du med et hull som er dypere enn slipemonnet ditt. Det er den vanligste måten å ødelegge et ferdig formet skjefte på, og den skjer nesten alltid i det siste finkuttet, ikke i grovarbeidet.
Vridd fiber har også en fordel som er hele grunnen til at veden brukes til bruksknivere: den sprekker ikke lett langsetter. Et skjefte som blir vridd på, eller en kniv som blir brukt som brekkjern, tåler mer i valbjørk enn i rettfibret ved med samme hardhet. Egenvekten ligger på 0,65–0,68 mot rundt 0,60 for vanlig bjørk, og Janka-hardheten rundt 1 250 lbf, mot omtrent 1 100 for vanlig bjørk og 1 450 for sukkerlønn. Det er hardt nok til å holde en skarp kant på en fasett, og mykt nok til at rasp og fil fortsatt biter.
Verktøyrekkefølgen som gir minst reparasjon
Grovformingen kan gjøres med hva du vil. Båndsag, bandsliper, øks, det spiller liten rolle så lenge du holder deg godt utenfor strek. Det er de siste to til tre millimeterne som avgjør resultatet.
- Grovform til omtrent 3 mm utenfor ferdig mål med sag, båndsliper eller rasp, uten hensyn til fiberretning.
- Ta de neste 2 millimeterne med grov rasp og deretter halvsøt fil, i korte drag på tvers av fiberen der figuren er urolig.
- De siste tiendedelene tas med skrapestål, glasskår eller et kabinettskrap, ikke med høvel eller stemjern.
- Bruk stemjern bare der du må ha en presis indre flate, for eksempel mot en beslagskant, og ta da under en halv millimeter av gangen med nyslipt egg og lav vinkel.
Nyslipt er det viktige ordet. En egg som fortsatt er skarp nok til å barbere hår på armen, er ikke nødvendigvis skarp nok til figurert bjørk. Motved krever at eggen kutter fiberen før den rekker å løfte den, og marginen der er liten. De fleste som får utriving i valbjørk sliper for sjelden, ikke for dårlig.
Boring, tange og nagler
Skjult tange krever at du borer eller freser et spor i en blokk, og det er der vridd fiber gir mest trøbbel. Et langt bor følger minste motstand, og minste motstand i valbjørk er ikke rett fram. Et 8 mm spiralbor kan vandre flere millimeter på 70 mm dybde, og du oppdager det først når tangen går skjevt ut i siden.
Tre ting reduserer vandringen: bor i dreiebenk eller søylebor der emnet er spent fast og boret står fast i forhold til det, bor i flere trinn med stigende diameter i stedet for å ta full diameter i ett drag, og trekk boret ut ofte så sponet ikke pakker seg. Skal sporet være rektangulært, er det raskere å bore en rekke hull og rense opp med et smalt stemjern eller en fil enn å prøve å frese seg gjennom.
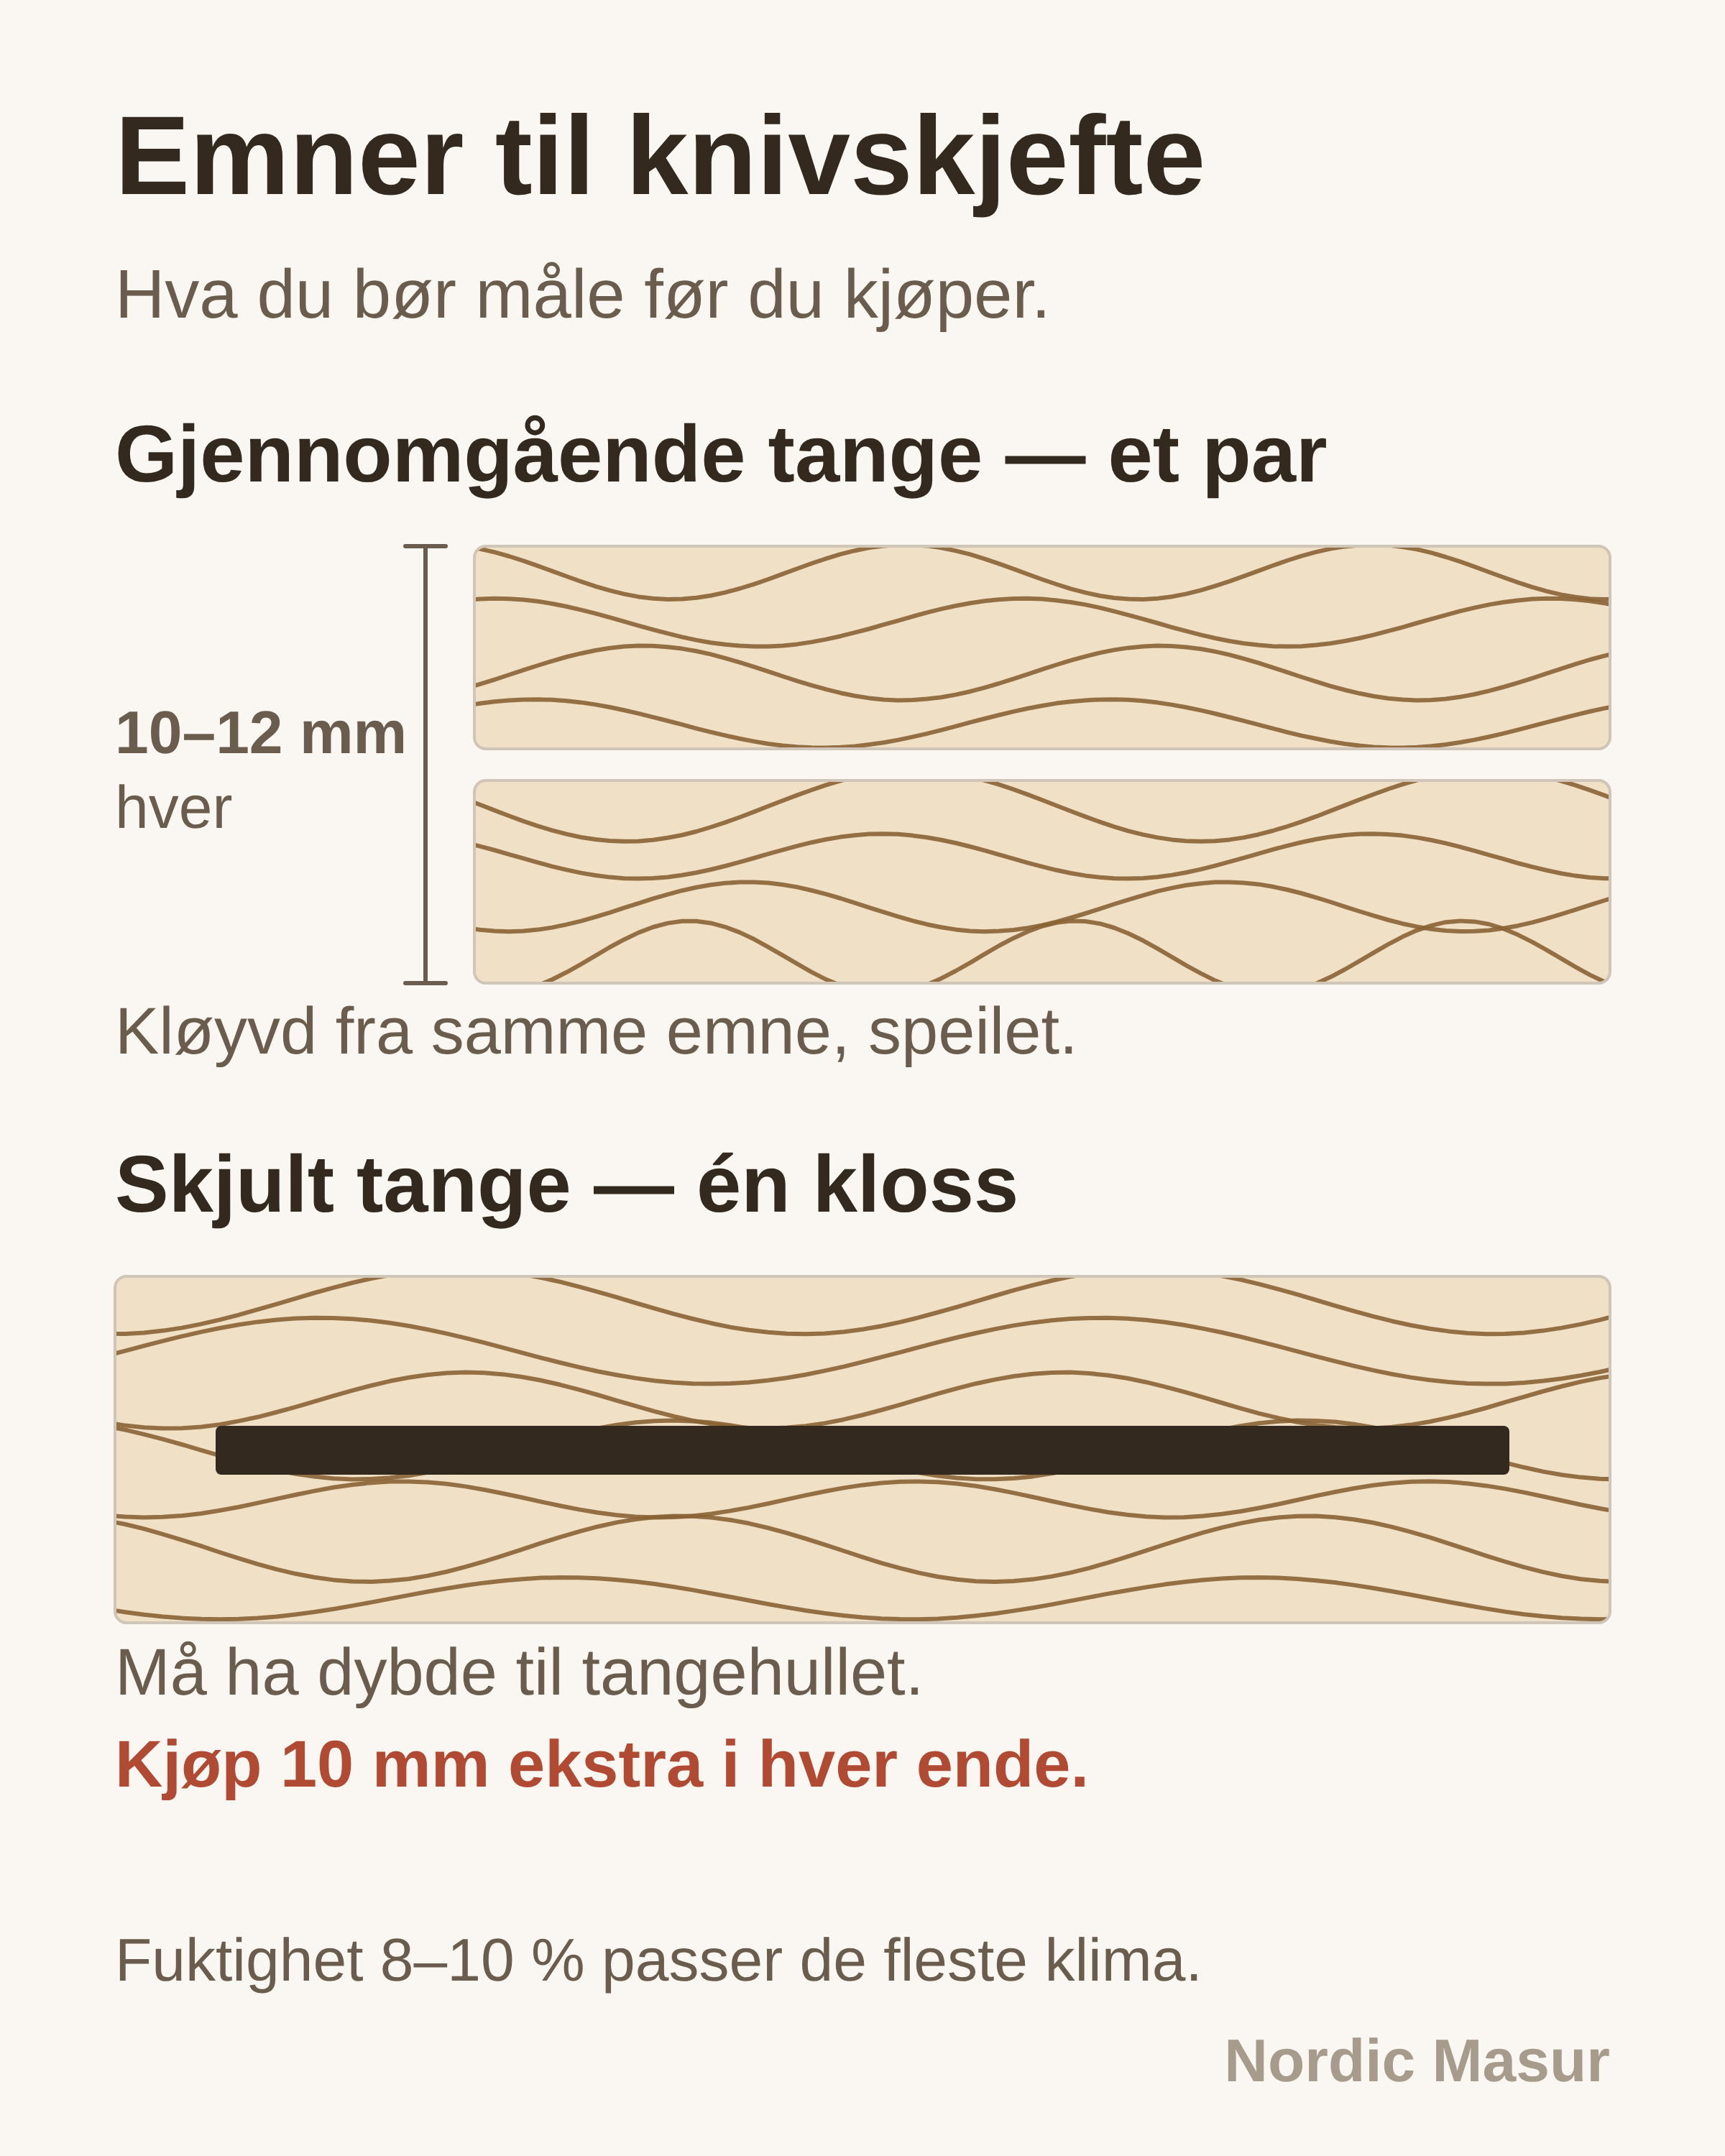
Nagler og gjennomgående tange gir et annet problem. Et naglehull som bores tvers gjennom et emne på 25 mm tykkelse, treffer ofte et mørkt innslag. Innslagene er mykere enn veden rundt, og et hull som ligger delvis i et innslag blir ovalt og holder ikke naglen like godt. Se over flaten før du merker av, og flytt hullet fem millimeter heller enn å bore gjennom en mørk stripe. På et par kløyvd fra samme emne ligger innslagene speilvendt, så flytter du på den ene siden, må du flytte tilsvarende på den andre.
Ved liming mot tange: valbjørk limer greit med epoksy, men de mørke innslagene suger annerledes enn veden rundt, og en tynnflytende epoksy trekker inn i dem og gir en fuge som er sultet i midten. Bruk en middels tykk epoksy, ru opp limflaten, og ikke press fugen helt tørr.
Sliping: innslagene er mykere enn veden rundt
Dette er det punktet der flest skjefter blir middelmådige. Veden og innslagene sliper ulikt. Legger du papiret på en myk kloss eller bare på fingrene, sliper du raskere i innslagene, og de ligger da noen hundredeler lavere enn resten når du er ferdig. Flaten ser fin ut rett forfra og bølget i motlys.
Hard kloss under papiret hele veien, også på buede flater der du må lage en kloss som følger formen. Gå gjennom korningene uten å hoppe over noen; et hopp fra 120 til 240 etterlater riper som først dukker opp under første oljestrøk, når det er for sent. Rundt 400 er nok for en oljet flate. Finere korning lukker porene og gjør at oljen trekker ujevnt inn.
Vannreising før siste korning er verdt tiden på valbjørk fordi de mørke partiene reiser seg mer enn veden rundt. Fukt flaten, la den tørke helt, slip lett med siste korning. Da får du ikke en ru overflate første gang oljen treffer.
Fuktighet mens du arbeider
Bord og slabs fra oss ligger på 13–15 % fuktighet ved utsendelse. Det er tørt nok til bearbeiding, men ikke det samme som likevekten i et oppvarmet verksted om vinteren, der veden vil legge seg lavere. Et emne som ligger fremme i verkstedet i et par uker før du begynner, beveger seg mens det ligger, ikke etter at skjeftet er ferdig formet og naglet.
Det er den rekkefølgen som betyr noe. Fest aldri et emne til et beslag eller en tange rett etter at det er pakket ut av en kald sending. Har du dårlig tid, form grovt, la det ligge, og gjør ferdigarbeidet etterpå.
Det du bør oppgi når du bestiller
Skjefteemnene kapper du selv ut av et bord; vi sager bordet, ikke emnet. Et ferdig par ligger rundt 130 × 45 × 25 mm, og for å få to sider som speiler hverandre sager du ut en bit på litt over dobbel tykkelse og kløyver den på båndsagen. Det er tykkelsen du bør oppgi når du spør, ikke skjeftemålet: vi sager i 15–50 mm og skjærer til det tallet du ber om. Bredden på 10–25 cm avgjør hvor mange par som går ut av samme bord. Si også om flere kniver i en serie skal ligne hverandre, for det avgjør hvor mye av en stokk som må vrakes for at bitene skal matche. Målene står under produkter, og hva som skiller klassene fra hverandre står under kvalitetsklasser.
Trenger du valbjørk til et arbeid?
Én linje holder for å begynne. Vet du allerede mål og antall, legg dem til nedenfor, så kan vi gi tilbud med bilder av stykkene.
Vil du heller sende e-post? Skriv til hello@nordicmasur.com.