Å dreie valbjørk: turtall, stål og riving
Valbjørk dreies med lavere turtall enn vanlig bjørk, nyslipt egg og skjærende kutt framfor skraping, og den river der fiberretningen snur. Rivingen er ikke en feil ved veden. Den er selve figuren: fibrene skifter retning flere ganger i løpet av noen centimeter, og eggen møter medhårs og mothårs ved i samme omdreining.
Denne teksten handler om det som skjer mellom dokker. Hva veden gjør, hva maskinen bør gjøre, og hvilke fire eller fem vaner som skiller en flate du kan olje direkte fra en du må slipe i en time.
Hvorfor valbjørk river
Figuren i valbjørk kommer av et vekstavvik i hengebjørk, botanisk Betula pendula var. carelica. Bare 1–2 prosent av bjørkene bærer den. Fibrene vokser krøllet og bølget i stedet for rett oppover stammen, og mellom dem ligger mørke innslag av barklignende vev. De mørke partiene er mykere enn veden rundt. Det er derfor emnet oppfører seg som to materialer samtidig.
Tallene forklarer resten. Egenvekten ligger på 0,65–0,68 mot omtrent 0,60 for rett bjørk, og Janka-hardheten på rundt 1 250 lbf mot 1 100 for vanlig bjørk. Sukkerlønn ligger på cirka 1 450. Valbjørk er altså merkbart hardere enn det de fleste norske dreiere er vant til fra bjørk, men langt under de tropiske treslagene. Eggen holder lenger enn i teak, og kortere enn i furu.
Rivingen oppstår når eggen kommer inn i et parti der fibrene peker mot deg i stedet for fra deg, og der fiber og mykt innslag ligger tett inntil hverandre. Eggen løfter fiberenden i stedet for å kutte den, og fiberen rykkes ut i stedet for å skjæres av. Resultatet er et krater som er dypere enn du rekker å slipe bort uten å endre formen.
Turtall og oppspenning
Sett turtallet et hakk eller to lavere enn du ville gjort i vanlig bjørk av samme diameter. En brukbar tommelfingerregel for grovdreiing er at diameteren i millimeter ganget med turtallet holder seg under omtrent 150 000. Et emne på 200 mm havner da rundt 750 omdreininger i minuttet ved grovdreiing. Til fininnstilling kan du øke, men bare når emnet er rundt og i balanse.
Et ubalansert emne skal alltid startes lavt. Valbjørkemner er ofte tyngre i den ene enden fordi figuren er tettest der veksten var urolig, og vekten sitter ikke der du forventer. Kjenn etter vibrasjon før du øker.
Hold pinolen inne så lenge det er mulig. På en bolle betyr det å dreie utsiden ferdig med pinolstøtte og ta bort resten av tappen til slutt. Chuckkjefter skal gripe i ren, rett ved, ikke i et mykt innslag. Sitter et mørkt parti akkurat der kjeftene skal ta, så dreier du tappen om til den ligger i fast ved. Et emne som slipper i chucken i figurert ved slipper fort.
Stål, egg og skjæremåte
Skjærende kutt slår skraping i valbjørk, med ett unntak som kommer nedenfor. En bollejern med tilbaketrukne vinger, ført med fasen mot veden og stålet rullet over på skjær, gir den reneste flaten. Vinkelen mellom egg og fiber blir da spissere, og fiberen kuttes i stedet for å løftes.
Slip ofte. Ikke når stålet er sløvt, men før det blir det. I praksis betyr det å gå til slipestenen hvert femte til tiende minutt under formgivningen. En egg som så vidt begynner å gi etter, river valbjørk mens den fortsatt tar godt i furu, og du merker det på overflaten før du merker det i hånda.
Hardmetallstål holder eggen mye lenger, men det skraper, det skjærer ikke. På rett ved er forskjellen liten. På valbjørk er den tydelig: hardmetall etterlater en flate som må slipes fra grovere korn. Bruk det gjerne til uthuling og grovarbeid, og bytt til slipt høyhastighetsstål eller pulverstål til de siste dragene.
Unntaket er skraping med negativ vinkel. Et skrapestål med negativ skjærevinkel, ført lett og i skjærestilling, tar de siste hundredelene av en urolig flate uten å rive. Det er verktøyet du tar fram når figuren er så tett at ingen kutteretning er trygg.
Fiberretningen i emnet
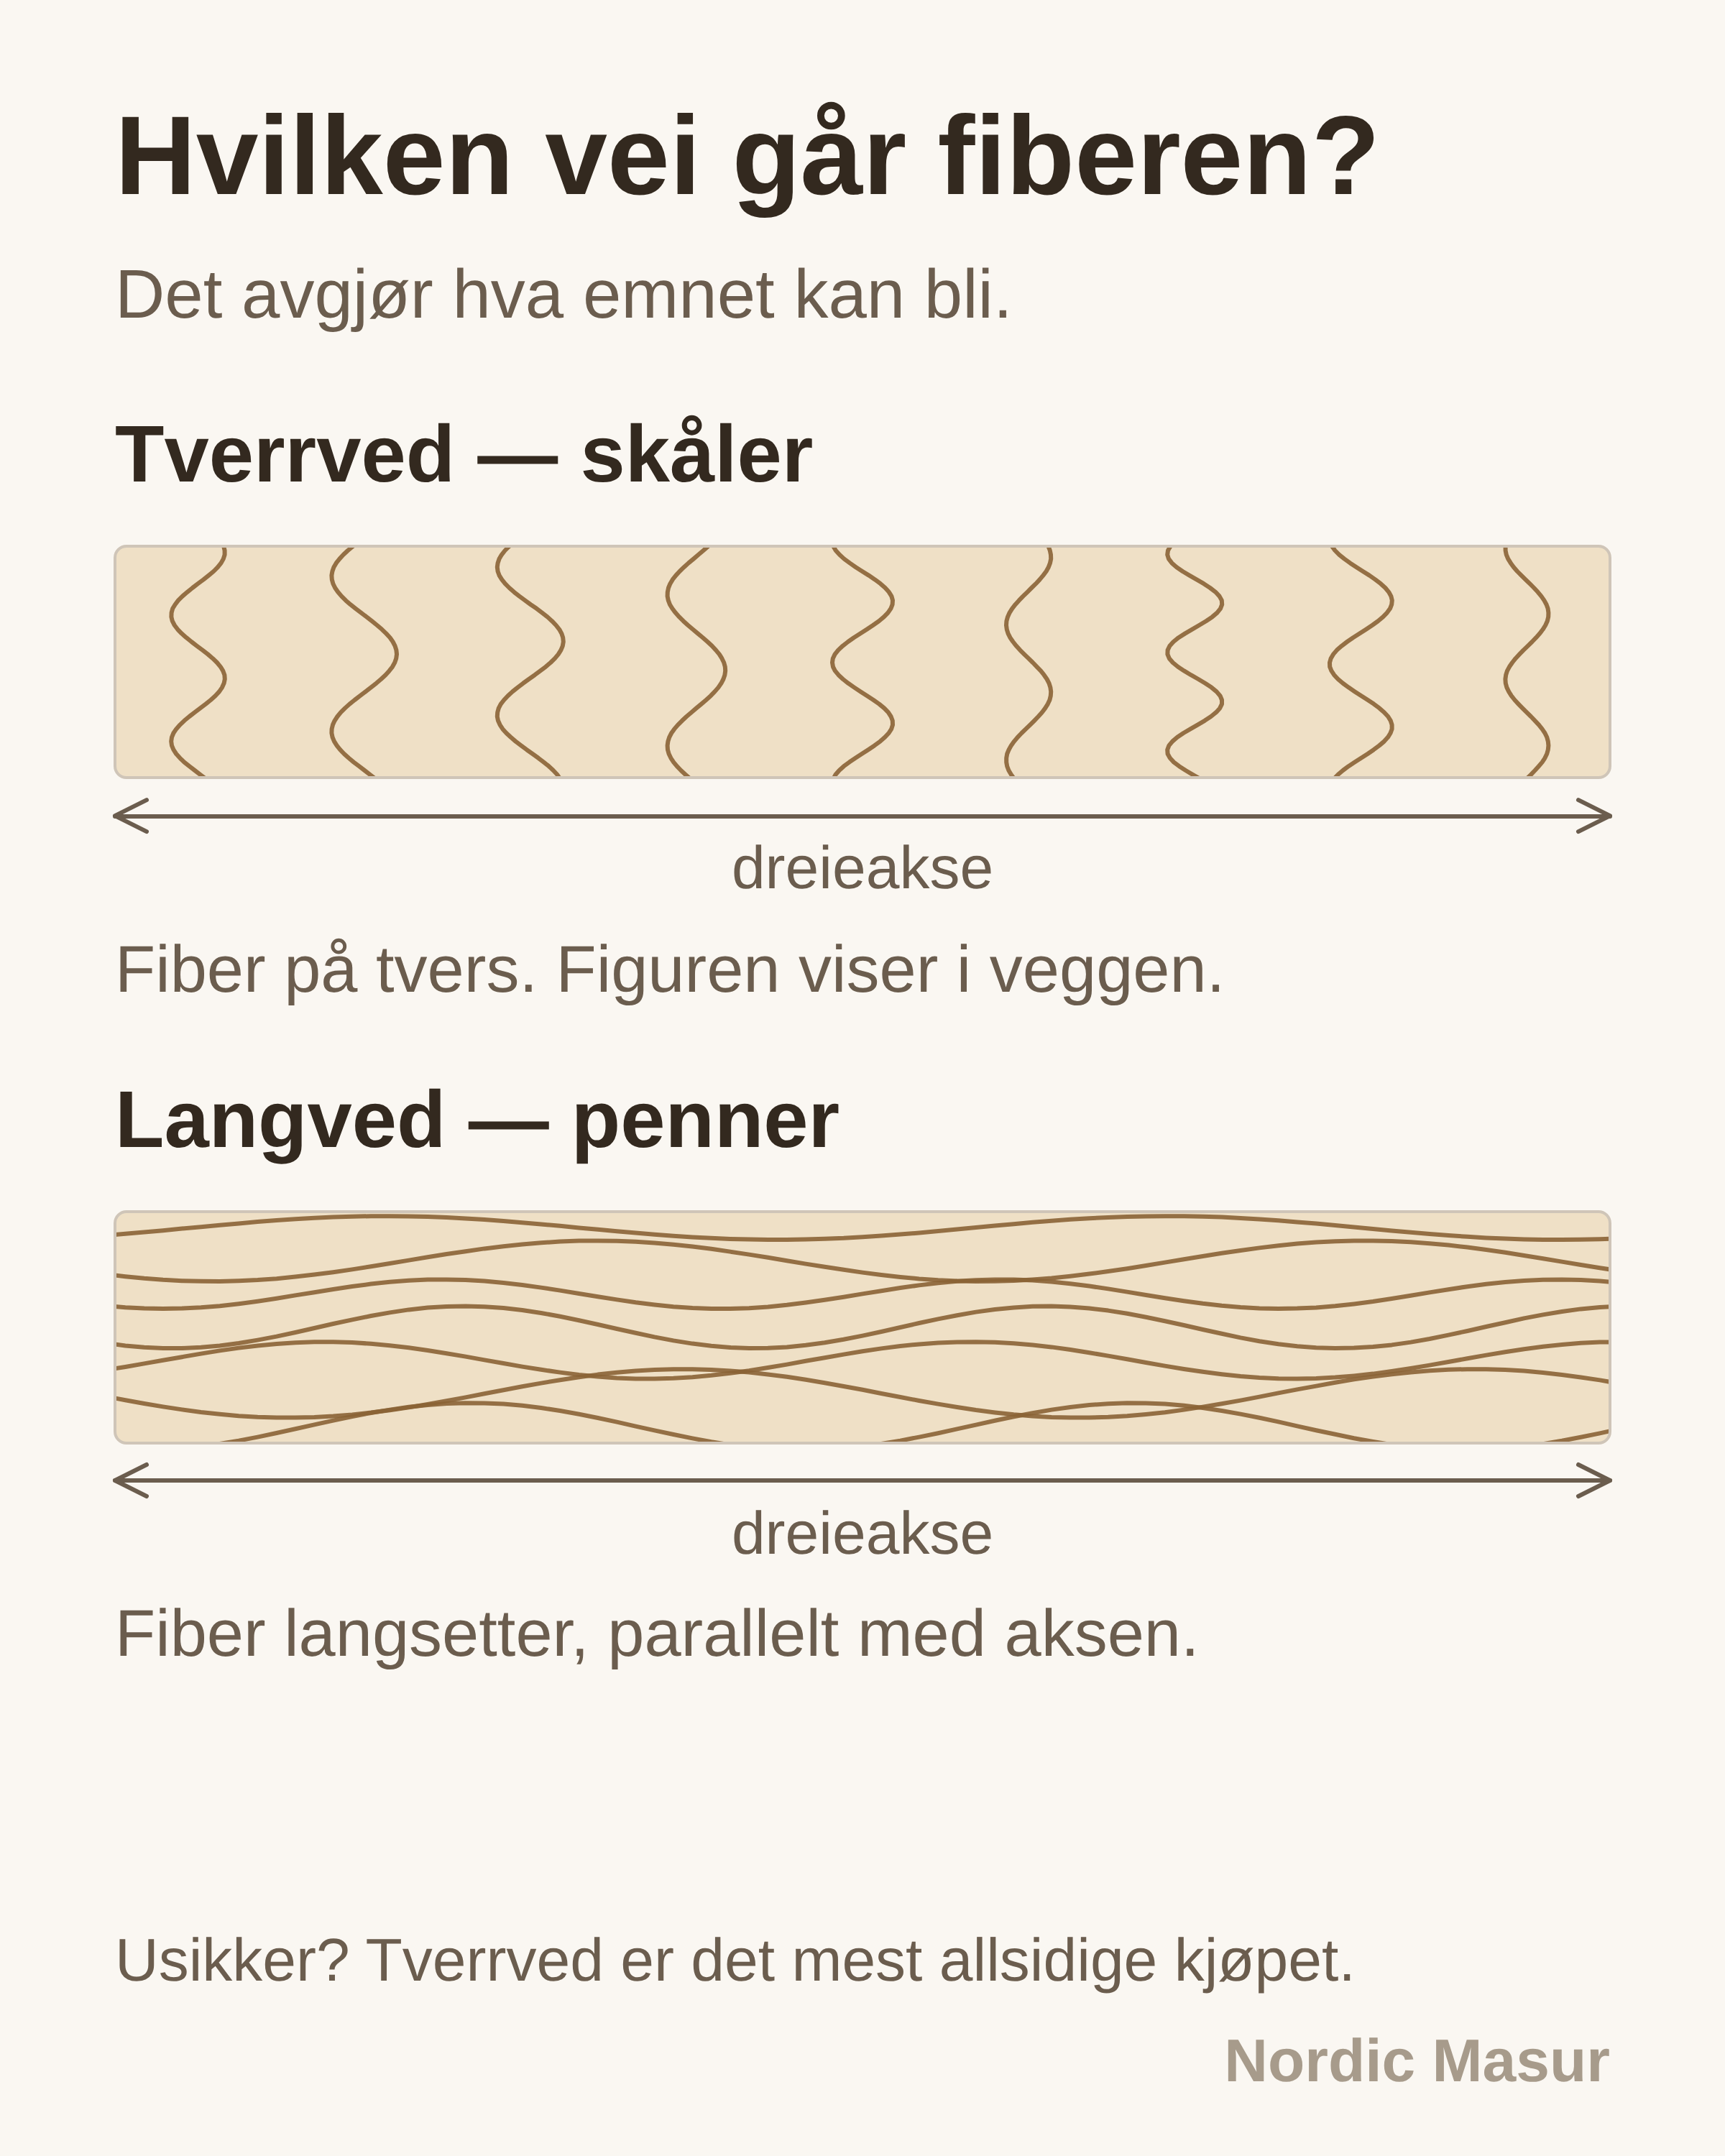
Hvordan emnet er kappet ut av stokken, avgjør mer enn noe stål. Et spindelemne har fiberen langs dreieaksen, og eggen møter da langved i to av fire posisjoner per omdreining. Et planskiveemne, altså et bolleemne, har fiberen på tvers av aksen, og eggen møter endeved to ganger per omdreining. Endeved i valbjørk er der rivingen sitter.
Det gir to praktiske valg når du kapper opp materialet. Til skjefter, lysestaker, boksedeler og penner sager du spindelemner ut av et bord eller en kløyvd stokk, og legger figuren der hånden ikke dekker den. Til boller og skåler kapper du planskiveemner tvers over stokken og regner med at de to endevedspartiene må behandles med lettere kutt og skarpere egg enn resten av omdreiningen. Margen skal ut i begge tilfeller; den sprekker uansett hva du gjør med den.
Diagrammet ved siden av viser hvordan de to orienteringene ligger i stokken og hvor endeveden havner på det ferdige arbeidet. Har du emnet foran deg og er i tvil, se på endeflaten: konsentriske årringer betyr spindel, buede årringer som går ut av kanten betyr planskive.
Slipingen er halve jobben
De mørke innslagene er mykere enn veden rundt. Slipes det hardt, ligger de lavere enn resten når du er ferdig, og flaten blir bølget i motlys selv om den er glatt å ta på. Bruk hard kloss eller sliperondell med fast underlag, ikke fingertuppene, og la maskinen gå langsomt under sliping.
Hopp ikke over korn. Går du fra 120 til 240, blir riper fra 120 stående igjen under oljen, og de dukker opp som streker på tvers av figuren når flaten blir våt. Fukt flaten med vann eller sprit etter 180 og la den tørke før du går videre. Da reiser fiberen seg én gang i verkstedet i stedet for fire uker etter at kunden har fått arbeidet.
Får du riper som ikke vil gå bort, er det som regel fordi støv fra et mykt innslag har satt seg i papiret og virker som et grovere korn. Bytt papir oftere enn du synes er rimelig.
Det som avgjør før maskinen slås på
Vi sager bord og slabs og selger stokker; emnene kapper du selv ut av dem. Bordene går ut på 13–15 prosent fuktighet i 15–50 millimeters tykkelse, saget i den tykkelsen du ber om. Stokkene sender vi ferske eller lufttørkede, som du vil, og fersk stokk er riktig hvis du grovdreier vått. 13–15 prosent er tørt nok til at et emne holder formen i et oppvarmet verksted, men det er ikke instrumenttørt; der ligger målet på 6–8 prosent. Skal arbeidet stå i et rom med gulvvarme hele vinteren, gi emnet noen uker i det rommet før du dreier det ferdig, og grovdrei med litt overmål hvis det er stort.
Klassen sier hvor tett og jevn figuren er, ingenting om styrke. Alle tre klasser tørkes i samme syklus til samme fuktighet. Premium utgjør 10–15 prosent av det som sages, Standard 40–50 prosent, og Economy resten. Til øving og til arbeider der det meste av flaten forsvinner i formen, er Economy det fornuftige valget. Fordelingen og hva som skiller klassene står under kvalitetsklasser.
Neste gang du bestiller: regn ut hvilken tykkelse bordet må ha for at emnene dine skal gå ut av det, og oppgi det tallet sammen med bredde og lengde. Skal du dreie boller, er det som regel en stokk du vil ha i stedet, og da er diameteren det avgjørende målet. Målene vi sager i står under produkter, og bakgrunnen om hvordan veden er bygget opp under valbjørk.
Trenger du valbjørk til et arbeid?
Én linje holder for å begynne. Vet du allerede mål og antall, legg dem til nedenfor, så kan vi gi tilbud med bilder av stykkene.
Vil du heller sende e-post? Skriv til hello@nordicmasur.com.