Svarva masurbjörk: varvtal, stål och rivningar
Masurbjörk svarvas med högre varvtal, vassare egg och lättare matning än rak björk. Rivningarna kommer inte av att virket är hårt utan av att fiberriktningen byter flera gånger per varv, så att eggen möter medved och motved omväxlande inom samma skär. Lösningen ligger i skärvinkeln och eggens skärpa, inte i kraften.
Den här texten gäller själva svarvningen. Vad figuren består av står under masurbjörk, och hur ämnet ska orienteras i förhållande till stocken visas i diagrammet till den här texten.
Varför virket river
Masurbjörk ligger kring 1 250 lbf på Janka mot rak björks 1 100, och specifik vikt 0,65–0,68 mot cirka 0,60. Femton procent hårdare är inte vad du känner. Det du känner är att fiberbuntarna vrider sig om varandra och att mörka inneslutningar av bark och parenkym ligger inlagrade mellan dem, tätare och hårdare än den ljusa veden runt.
Under ett varv passerar eggen därför både riktningsskiften och hårdhetsskiften. Vid varje riktningsskifte där fibern lutar bort från eggen lyfts fibern i stället för att kapas, och resultatet är den ludd eller den utrivna grop som kallas rivning. På en slät yta i rak björk är det ett problem du löser med slippapper. I masurbjörk går rivningen djupare än du vill slipa, och den syns särskilt i de mörka partierna.
Fukthalten spelar in. Slabs och plank levereras vid 13–15 %, och virke som legat länge i en uppvärmd verkstad under vintern går torrare och sprödare än så. Torrare virke river mindre men flisar lättare vid kanterna.
Varvtal
Kör högre än du gör i rak björk, inom det som balansen tillåter. Högre periferihastighet ger en grundare spånvinkel per fiber och mindre tid för fibern att böja undan innan eggen når den. På ett ämne runt 150 mm i diameter är 1 200 till 1 800 varv i minuten ett rimligt arbetsområde vid formning, och den övre delen av spannet vid slutskären.
Gränsen sätts av obalansen. Ett ämne med bark kvar, med hålrum eller med ojämn form ska varvas upp stegvis, och du ska stå vid sidan av rotationsplanet tills du vet att biten går rent. Masurbjörkämnen är sällan symmetriska i densitet, eftersom inneslutningarna är ojämnt fördelade, och en bit kan kännas obalanserad även när den ser rund ut.
Sänk varvtalet när du arbetar långt ut från dockan eller med tunn vägg, av samma skäl som i allt annat virke.
Stål och eggvinkel
Skålstålet är huvudverktyget och det ska vara slipat brantare än till mjukt virke. En fingernagelslipad skålgouge med en eggvinkel kring 50 till 55 grader står emot de växlande riktningarna bättre än en tunt slipad, som gräver in sig så snart den möter medved. Priset är att den skär tyngre, vilket inte spelar någon roll här eftersom du ändå matar lätt.
Hårdmetallskär fungerar och är populära i figurerat virke, särskilt runda skär för skålens insida. De håller skärpan mycket längre än stålet men de skrapar snarare än skär, och skrapad yta i masurbjörk behöver mer slipning efteråt. Bäst resultat får du oftast genom att forma med hårdmetall och ta slutskäret med ett nyslipat stål.
Skrapan har en egen roll. En negativt slipad skrapa med frisk grad, förd nedåtlutande, tar bort just den ytstruktur som gouge lämnar i partier med motved. Det är det verktyg som räddar flest ytor i det här virket.
Pulverstål och HSS håller båda. Skillnaden mellan stålsorterna betyder mindre än hur ofta du går till slipen. Räkna med att slipa om under arbetet med en enda skål, och mät inte behovet i tid utan i hur ytan ser ut.
Skärteknik
Fyra saker gör mest skillnad, i den ordningen.
- Skär alltid från stor diameter mot liten, alltså medhårs i förhållande till fibern på utsidan och från kanten mot botten på insidan. Det är det enda som konsekvent minskar rivning.
- Håll stålet i skärläge med fasen liggande mot virket, inte i skraphållning. Fasen styr, eggen tar.
- Mata lätt och låt varvtalet göra arbetet. Ett hårt matat skär river även med vass egg.
- Ta det sista skäret som ett rent, tunt drag utan att stanna mitt i. Ett avbrutet slutskär lämnar ett märke som syns genom oljan.
Får du ändå ludd i ett parti, försök inte skära bort det med mer kraft. Slipa om eggen, sänk matningen och ta ett tunnare skär i samma riktning. Håller ludden i sig är partiet motved i förhållande till din skärriktning, och då är skrapan eller slipbandet rätt verktyg för just det stället.
Slipning och kontroll
Börja inte finare än 120 och gå upp till högst 320 före olja. Finare kornstorlek stänger poren, och de mörka inneslutningarna som suger mest olja är just de partier du vill ha kontrast i. Slipa med svarven avstängd i sista steget, längs fibern så långt det går, för att ta bort de ringformiga slipspåren.
Slipdammet lägger sig i figurens fördjupningar. Blås eller borsta ur det. Torkar du in det med en trasa får du ljusa fyllningar i mörka partier som syns först när oljan är på.
Vad du väljer innan du sågar ämnet
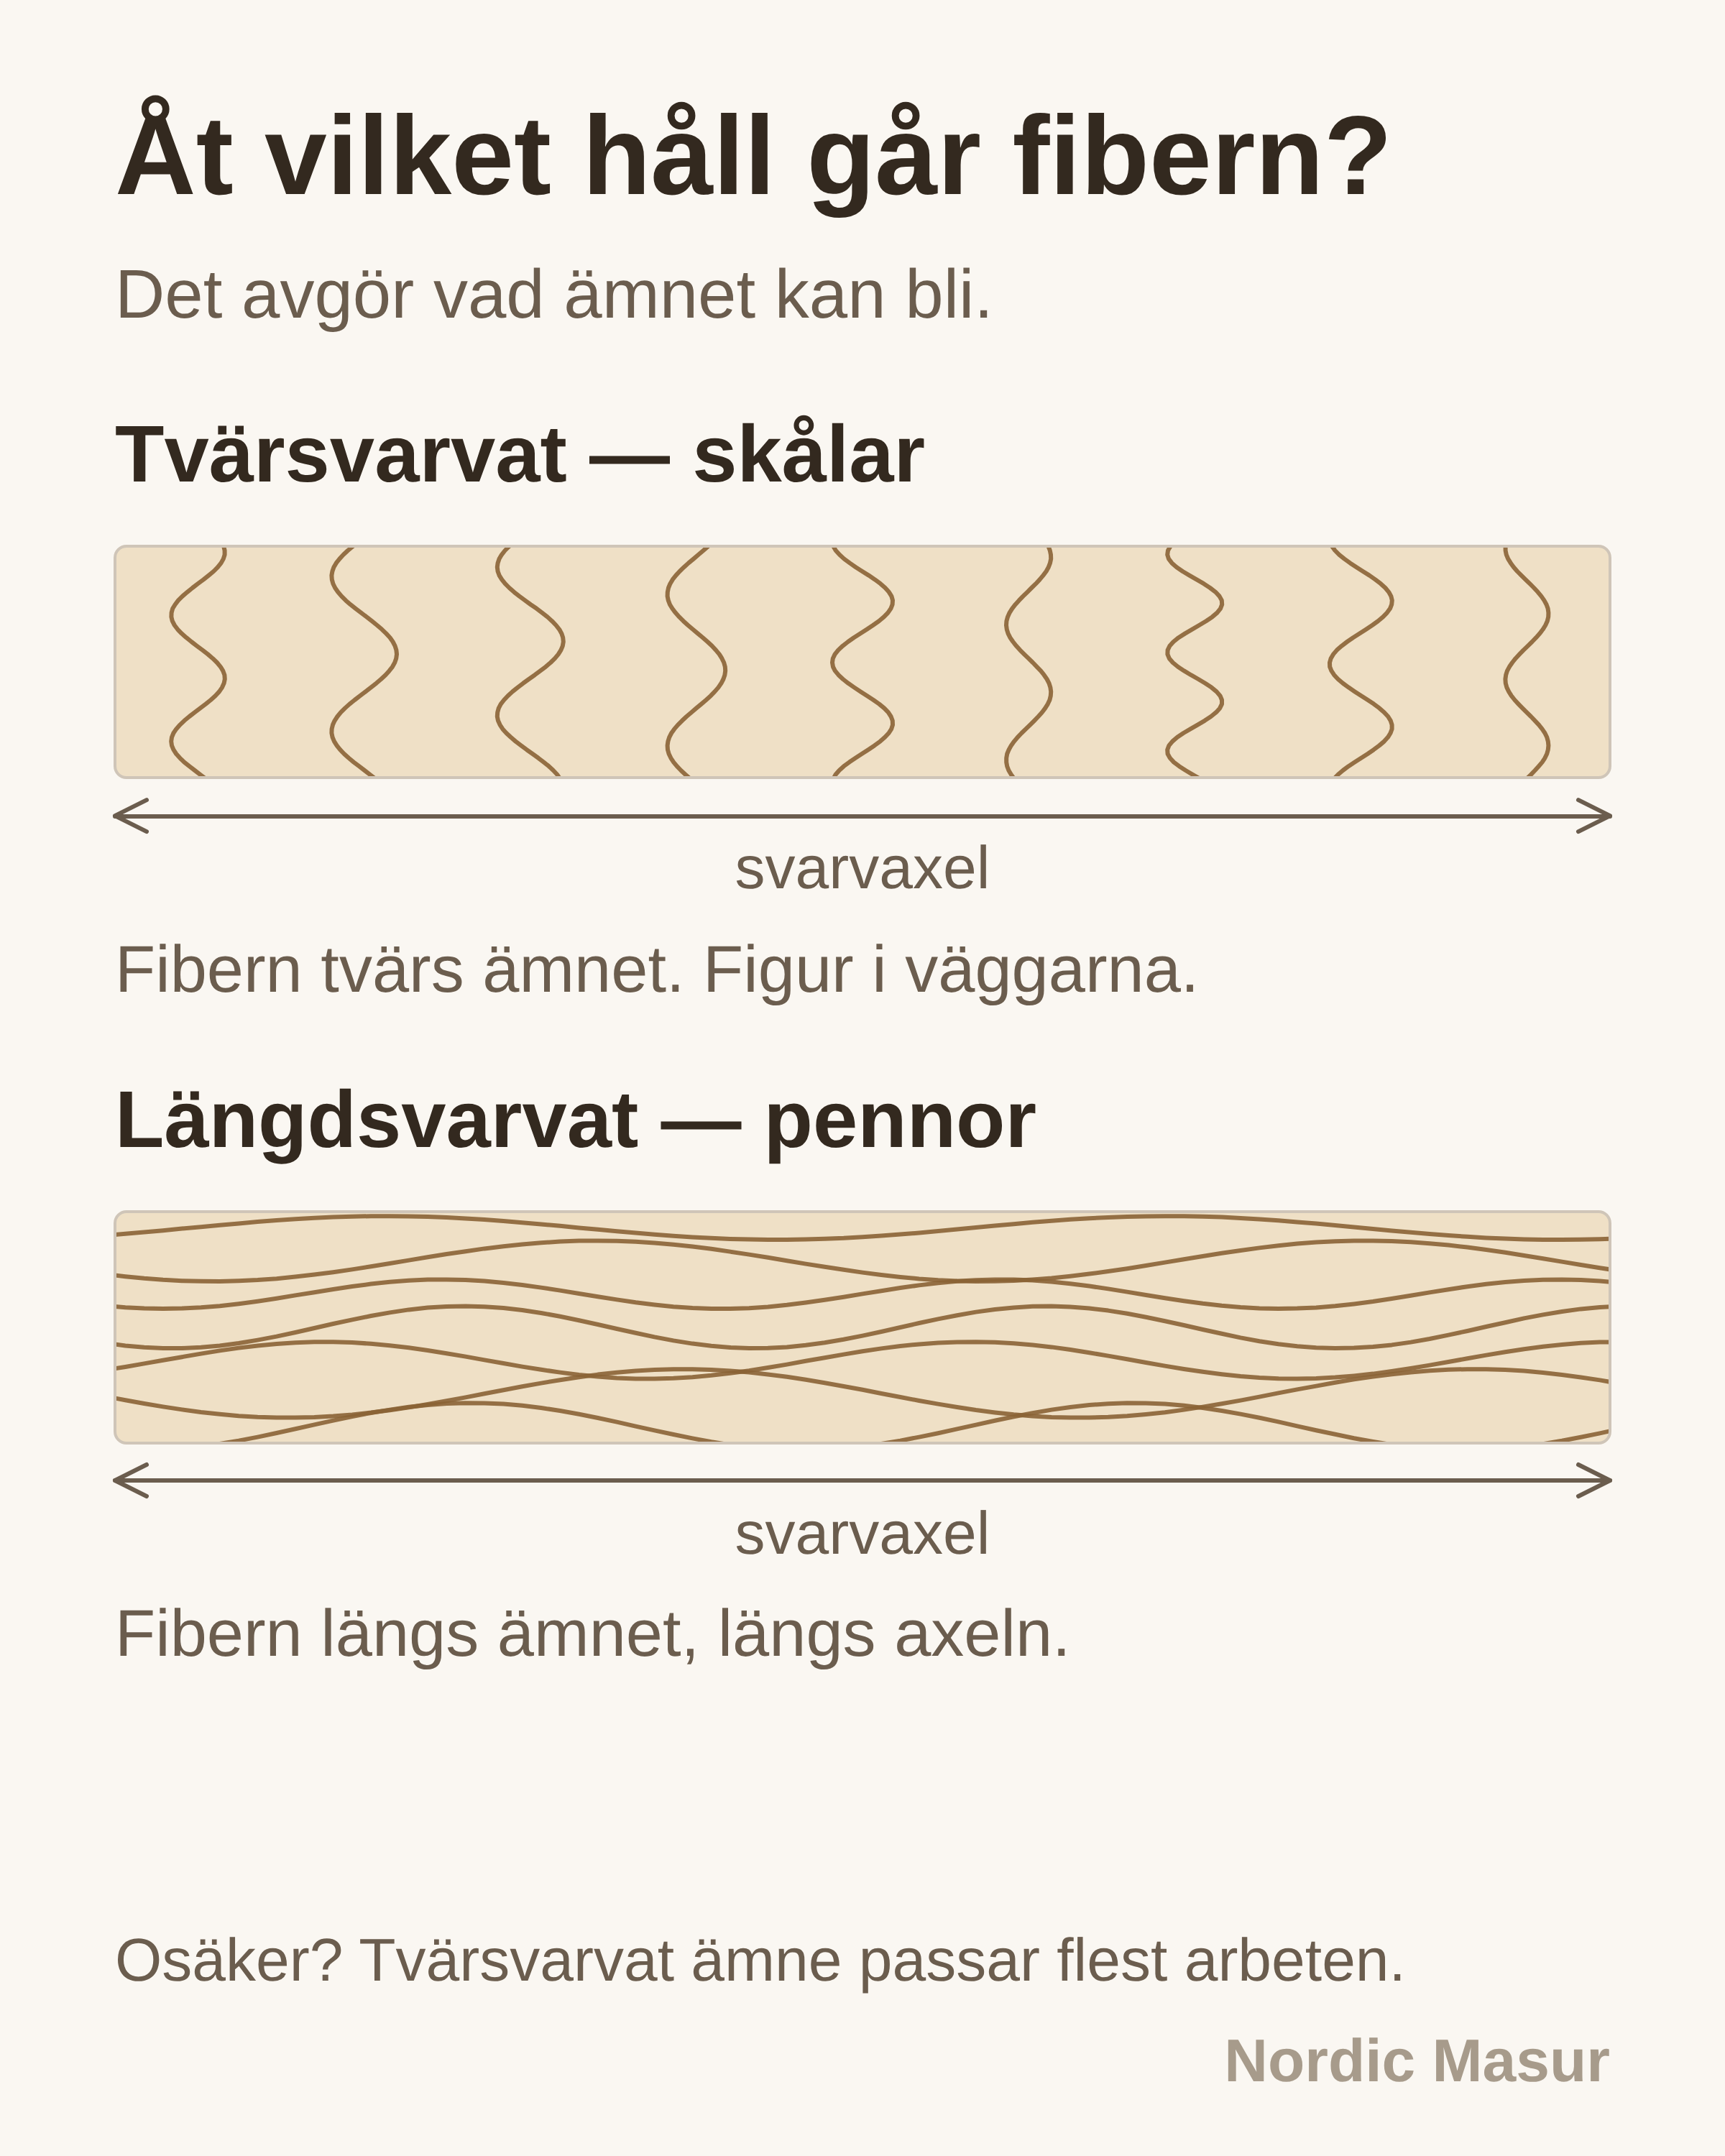
Bestäm sågriktningen innan du kapar, inte efter. Ett ämne som ska svarvas med fibern på tvären, alltså skålsvarvning, och ett som ska svarvas längs fibern ger helt olika figurbild i samma stock, och diagrammet till den här texten visar hur mönstret faller ut i de två fallen. Ämnet sågar du själv ur det vi skickar. Stockarna är 13–25 cm i diameter och 0,5–1,5 m långa, och sedan splint och märg är borta ligger de flesta skålämnen ur en sådan stock kring 100–130 mm i diameter. Spindelämnen kapar du på längden ur samma stock eller ur en planka på 15–50 mm tjocklek. Vad vi sågar står under sortimentet.
Klassen påverkar inte hur virket svarvas. Alla tre klasserna torkas i samma cykel till samma fuktkvot och är lika hållfasta, och skillnaden gäller hur tät och jämn figuren är, vilket kvalitetsklasser går igenom. Den som ska ställa om sin teknik gör det billigast på Economy, och det är också det virke man bör slipa om eggen på tio gånger utan att bry sig.
Behöver du masurbjörk till ett arbete?
En rad räcker för att börja. Vet du redan mått och antal, lägg till dem nedan så kan vi lämna offert med foton på bitarna.
Vill du hellre mejla? Skriv till hello@nordicmasur.com.