Maserbirke drechseln: Drehzahl, Schnitt, Ausrisse
Maserbirke reißt nicht aus, weil sie hart ist, sondern weil sie keinen durchgehenden Faserverlauf hat. Die Gegenmittel sind deshalb andere als bei geradfaserigem Laubholz: eher höhere Drehzahl statt niedrigerer, ziehender statt schabender Schnitt, kleine Zustellung über viele Durchgänge und ein Werkzeug, das öfter nachgeschärft wird, als es sich anfühlt.
Wer das Holz wie gewöhnliche Birke behandelt, hebt beim dritten kräftigen Zug ein Maserfeld aus der Fläche. Danach bleibt nur noch, die Vertiefung wegzuschleifen, und bei einer Schalenwand ist das Material dafür meist nicht vorhanden.
Drehzahl nach Durchmesser, nicht nach Gefühl
Als Faustregel für das Schlichten hat sich das Produkt aus Durchmesser in Millimetern und Drehzahl bewährt: ein Wert zwischen etwa 150.000 und 250.000 liegt im brauchbaren Bereich. Bei 200 Millimetern Durchmesser sind das 750 bis 1.250 Umdrehungen, bei 100 Millimetern 1.500 bis 2.500, bei einem 50-Millimeter-Rohling entsprechend mehr.
Für Maserbirke gilt innerhalb dieses Bandes die obere Hälfte, sobald der Rohling rund läuft. Eine höhere Schnittgeschwindigkeit verkürzt die Strecke, auf der die Schneide von einer Faserrichtung in die nächste läuft, und der Span bricht, bevor er lang genug wird, um Material mitzureißen. Das ist der einzige Punkt, an dem dieses Holz ausdrücklich anders behandelt wird als geradfaseriges.
Der unrunde Rohling ist die Ausnahme. Solange das Werkstück Schlag hat, bleiben Sie unter 600 Umdrehungen und drehen erst rund. Maserbirke hat oft lokal unterschiedliche Dichte, und eine Unwucht aus Dichteunterschieden verschwindet auch dann nicht, wenn die Kontur rund ist. Wenn die Maschine bei 900 Umdrehungen zu wandern beginnt, ist das keine Frage der Gewöhnung.
Werkzeuggeometrie und Schnittführung
Die Schalenröhre mit ausgezogenem Fingernagelschliff ist das Hauptwerkzeug, aber sie arbeitet bei diesem Holz nur sauber, wenn die Fase durchgehend anliegt und der Schnitt scherend geführt wird. Ein Schnitt, bei dem die Schneide in einem Winkel von etwa 45 Grad zur Bewegungsrichtung steht, trennt die Faser, statt sie zu drücken; ein Schnitt mit der Schneide quer zur Bewegung reißt in jedem Maserfeld.
Für die letzten Zehntel ist ein Schaber mit negativer Anstellung dem scharf angestellten Schaber deutlich überlegen. Er nimmt weniger, aber er kann sich nicht in eine weiche Zone hineinziehen. Wer stattdessen mit einem konventionellen Schaber die Unebenheiten wegnehmen will, erzeugt an jedem Übergang zwischen Maserfeld und normalem Gewebe eine neue Vertiefung.
Drei Dinge lohnen sich unabhängig vom Werkzeug:
- Zustellung in Zehntelbereich statt in Millimetern, sobald die Kontur steht. Zwanzig leichte Durchgänge sind schneller als fünf kräftige plus Reparatur.
- Werkzeugauflage dicht am Werkstück, nach jedem Formfortschritt nachgeführt. Ein langer freier Werkzeughebel erzeugt genau die kleinen Rucke, die in dieser Holzart Ausrisse auslösen.
- Kein Werkzeugwechsel mitten in einer Fläche. Jedes Werkzeug hinterlässt eine eigene Oberfläche, und die Kante zwischen zweien ist in gemasertem Holz kaum noch auszugleichen.
Der Faserverlauf im Rohling
Bei Maserbirke teilt sich das Kambium ungeordnet. Statt gerader Fasern liegen im Gewebe Wülste, Einschnürungen und eingelagerte Zellnester, die im Schnitt als dunkle Punkte und Striche erscheinen. Diese Einlagerungen sind weicher und anders orientiert als das umgebende Holz, und sie sind der Grund, warum es bei diesem Holz keine sichere Schnittrichtung gibt: Was auf zwei Zentimetern mit der Faser läuft, läuft auf den nächsten zwei dagegen. Die Hintergründe zur Entstehung stehen auf der Seite karelische Birke.
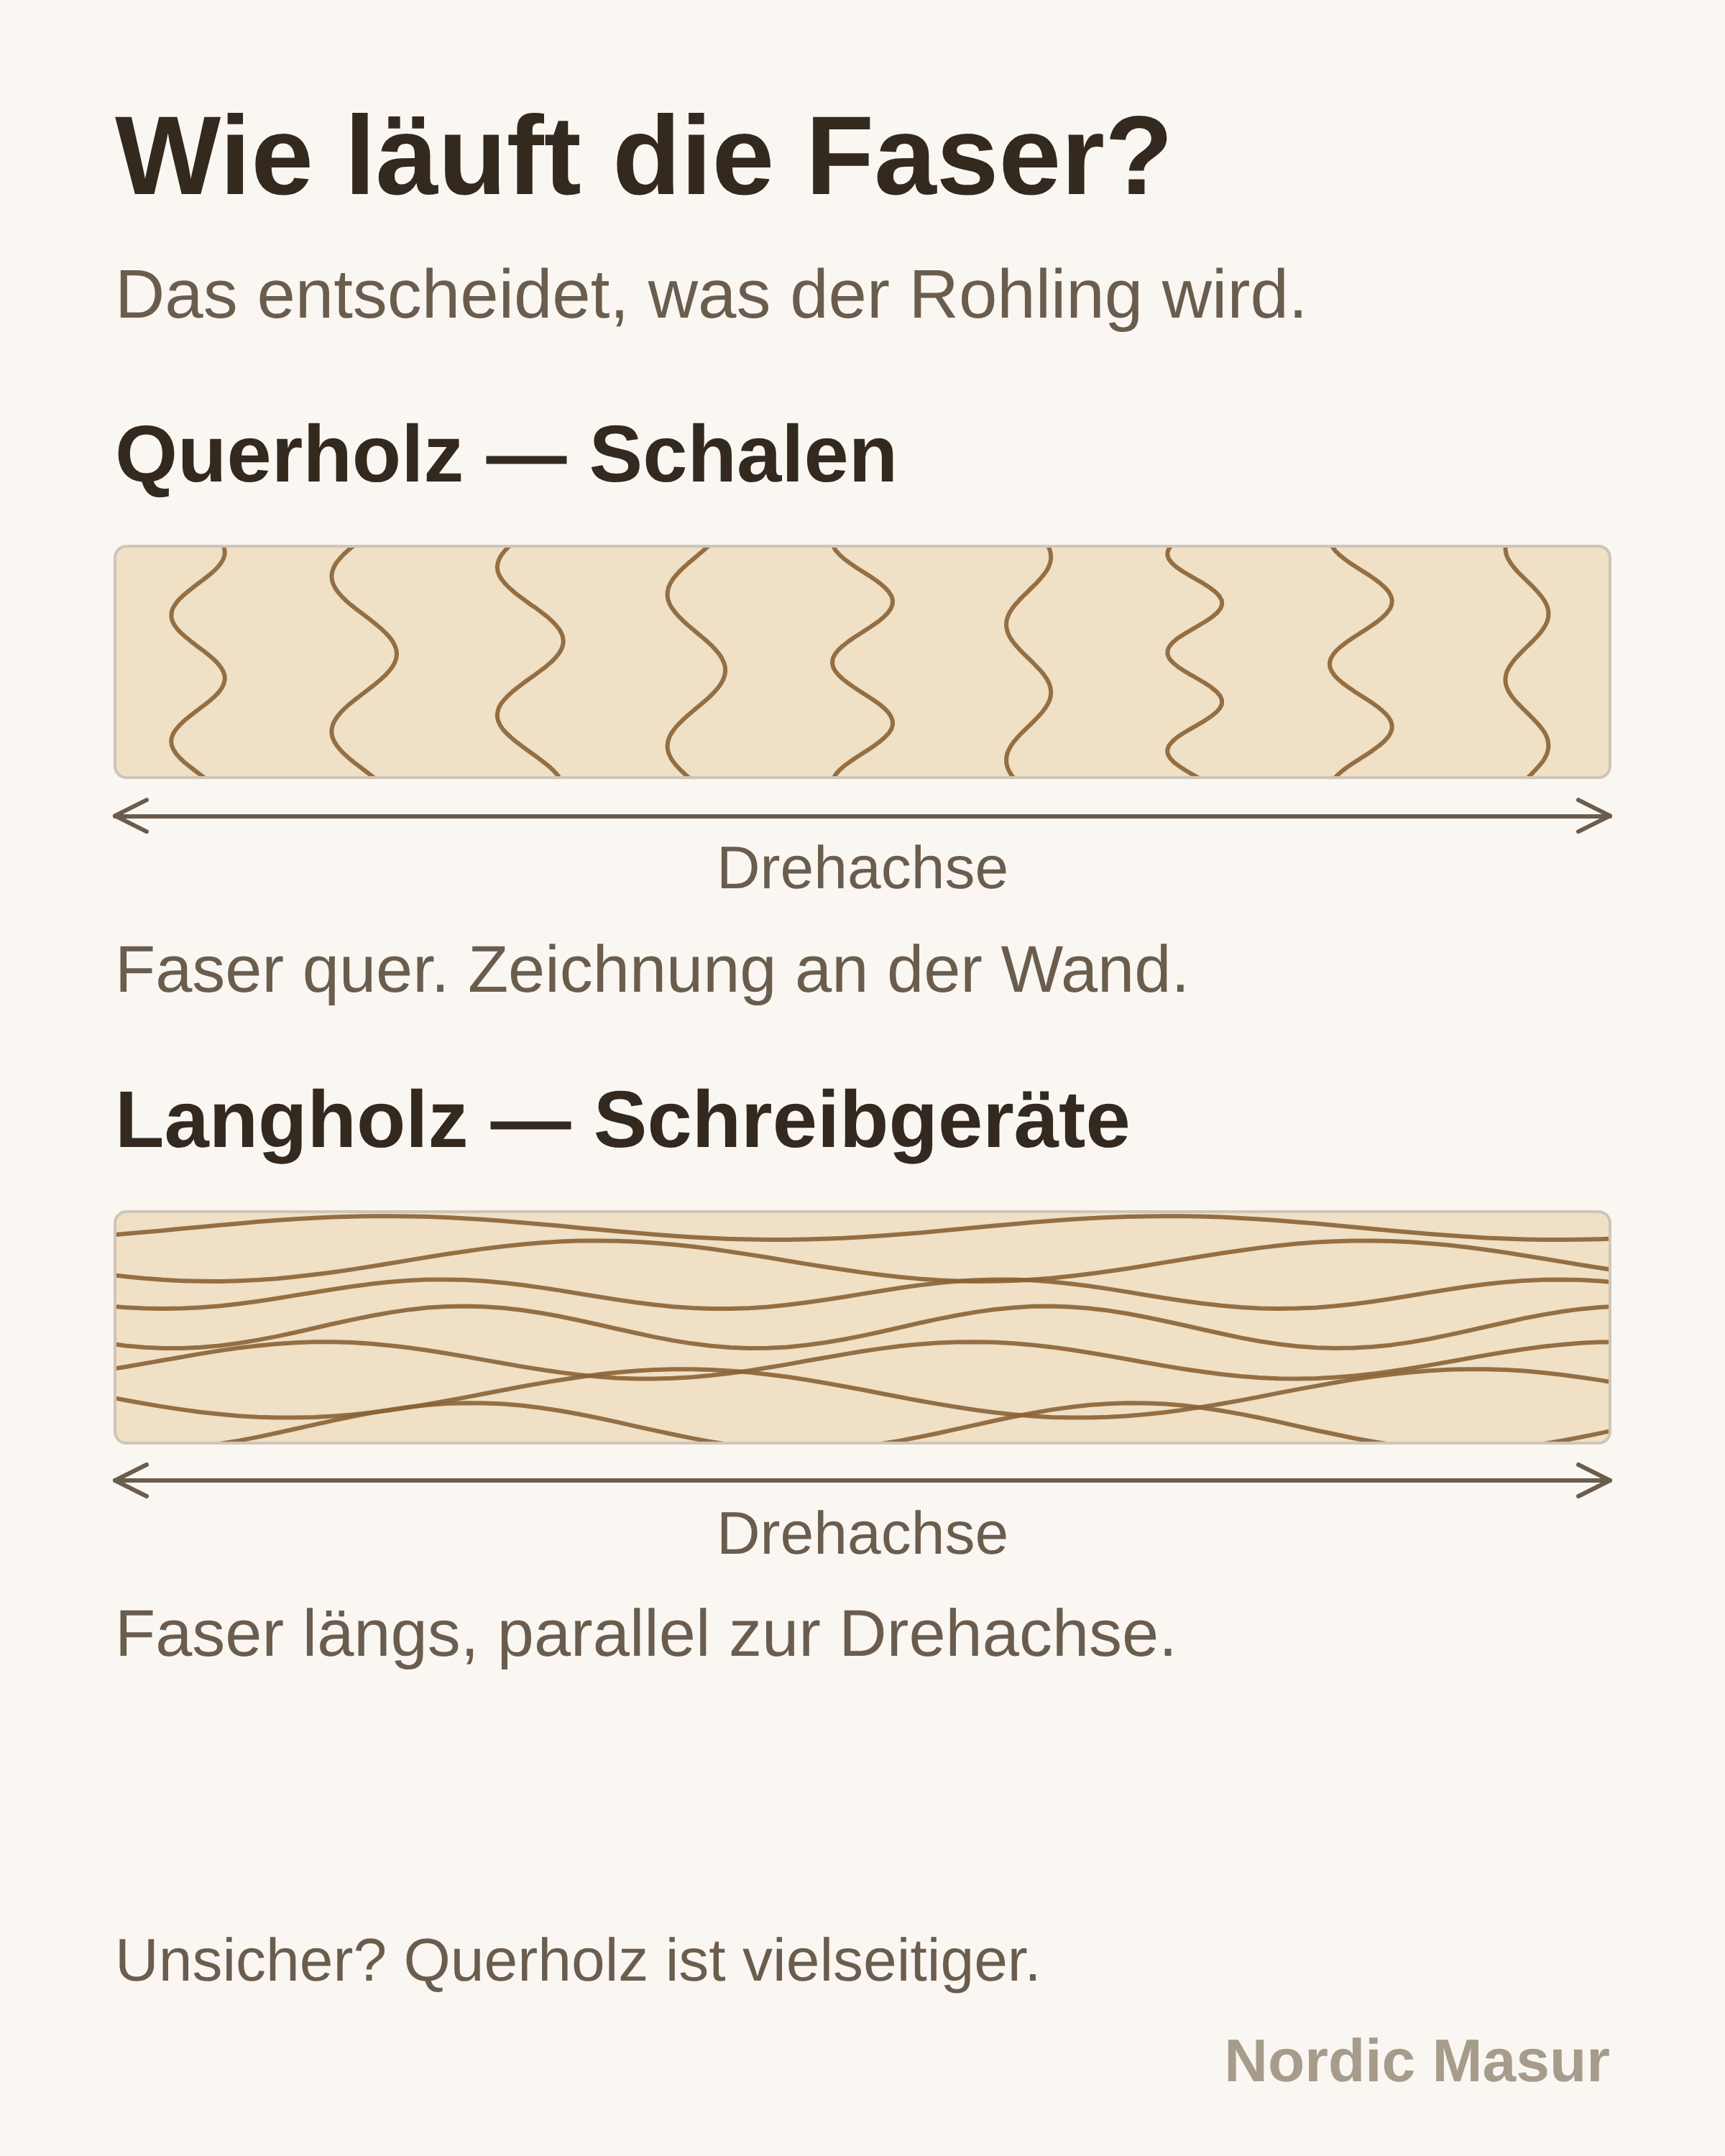
Für die Aufspannung folgt daraus eine praktische Konsequenz. Bei Querholzarbeit wechselt die Schneide zweimal pro Umdrehung zwischen Hirn- und Längsholz, und in einem Maserfeld kommen die lokalen Richtungswechsel dazu. Bei Längsholzarbeit an Spindeln ist das ruhiger, aber dort entscheidet, ob eine Maserzone quer durch einen dünnen Querschnitt läuft. Vor dem Aufspannen lohnt deshalb ein Blick auf beide Stirnflächen: Wo die dunklen Einlagerungen dichter stehen, liegt die Zone, die das Werkzeug fordert, und diese Zone sollte im Werkstück und nicht im Zapfen liegen.
Wenn eine Stelle trotzdem ausreißt
Weiterdrehen macht es schlimmer. Sobald eine Fläche beginnt aufzureißen, hören Sie an dieser Stelle auf und ändern etwas: Drehzahl hoch, Zustellung runter, Werkzeug frisch abgezogen, Schnittrichtung umgekehrt. Bei Querholz hilft es häufig, den betroffenen Bereich von der anderen Seite anzuschneiden, also von der Wand zum Boden statt umgekehrt.
Ein Mittel, das bei diesem Holz mehr bringt als bei den meisten anderen, ist das Anfeuchten der Problemzone. Ein feuchter Lappen, zwei Minuten Wartezeit, dann ein leichter scherender Schnitt bei voller Drehzahl. Die aufgeweichte Faser trennt sauberer, und die eingebrachte Feuchte ist so gering, dass sie das Werkstück nicht bewegt. Dünnflüssiger Sekundenkleber in einer offenen Zone ist die zweite Möglichkeit, aber er verfärbt das Holz unter Öl sichtbar, und bei heller Birke sieht man jede so behandelte Stelle für immer.
Standzeit und Schärfen
Rechnen Sie damit, dass Schneiden schneller stumpf werden als bei gewöhnlicher Birke. Das liegt an der höheren Dichte von 0,65 bis 0,68 gegenüber etwa 0,60 und daran, dass die Schneide ständig zwischen unterschiedlich harten Zonen wechselt. Ein Werkzeug, das an gerader Birke noch gute Flächen macht, erzeugt hier bereits Ausrisse.
Schärfen Sie deshalb nach Zeit, nicht nach Ergebnis. Für eine Schale mittlerer Größe sind zwei bis drei Gänge an den Schleifbock während des Drehens normal, und der letzte davon liegt unmittelbar vor dem letzten Schlichtschnitt. Ein Werkzeug, das gerade anfängt zu ziehen statt zu schneiden, verursacht genau den Schaden, den Sie danach eine Stunde lang wegschleifen.
Nach dem letzten Schnitt beginnen Sie beim Schleifen nicht feiner als 120, arbeiten mit Klotz oder rotierendem Schleifteller und feuchten die Fläche zwischen zwei Körnungen einmal an, damit sich die aufgestellten Fasern vor und nicht nach dem Ölen aufrichten. Für geölte Werkstücke ist bei 240 bis 320 Schluss; feiner geschliffen nimmt die Fläche das Öl ungleichmäßig an und die Zeichnung wird flauer statt tiefer.
Wenn Sie die Parameter für Ihre Maschine einmal festhalten wollen, notieren Sie Durchmesser, gefahrene Drehzahl, Werkzeug und ob es Ausrisse gab. Drei Werkstücke reichen, um den eigenen Arbeitsbereich zu kennen, und danach wissen Sie, welche Rohlingsdurchmesser Ihre Maschine sauber trägt und welchen Stammdurchmesser Sie dafür brauchen. Die Maße der Stammabschnitte und Bohlen, aus denen Sie sich diese Rohlinge sägen, stehen unter Produkte.
Sie brauchen karelische Birke für ein Projekt?
Ein Satz genügt für den Anfang. Wenn Sie Maße und Stückzahl schon kennen, ergänzen Sie sie unten, dann schicken wir ein Angebot mit Fotos der Stücke.
Lieber per E-Mail? Schreiben Sie an hello@nordicmasur.com.