Holzfeuchte messen: Zielwerte für Rohlinge und Griffschalen
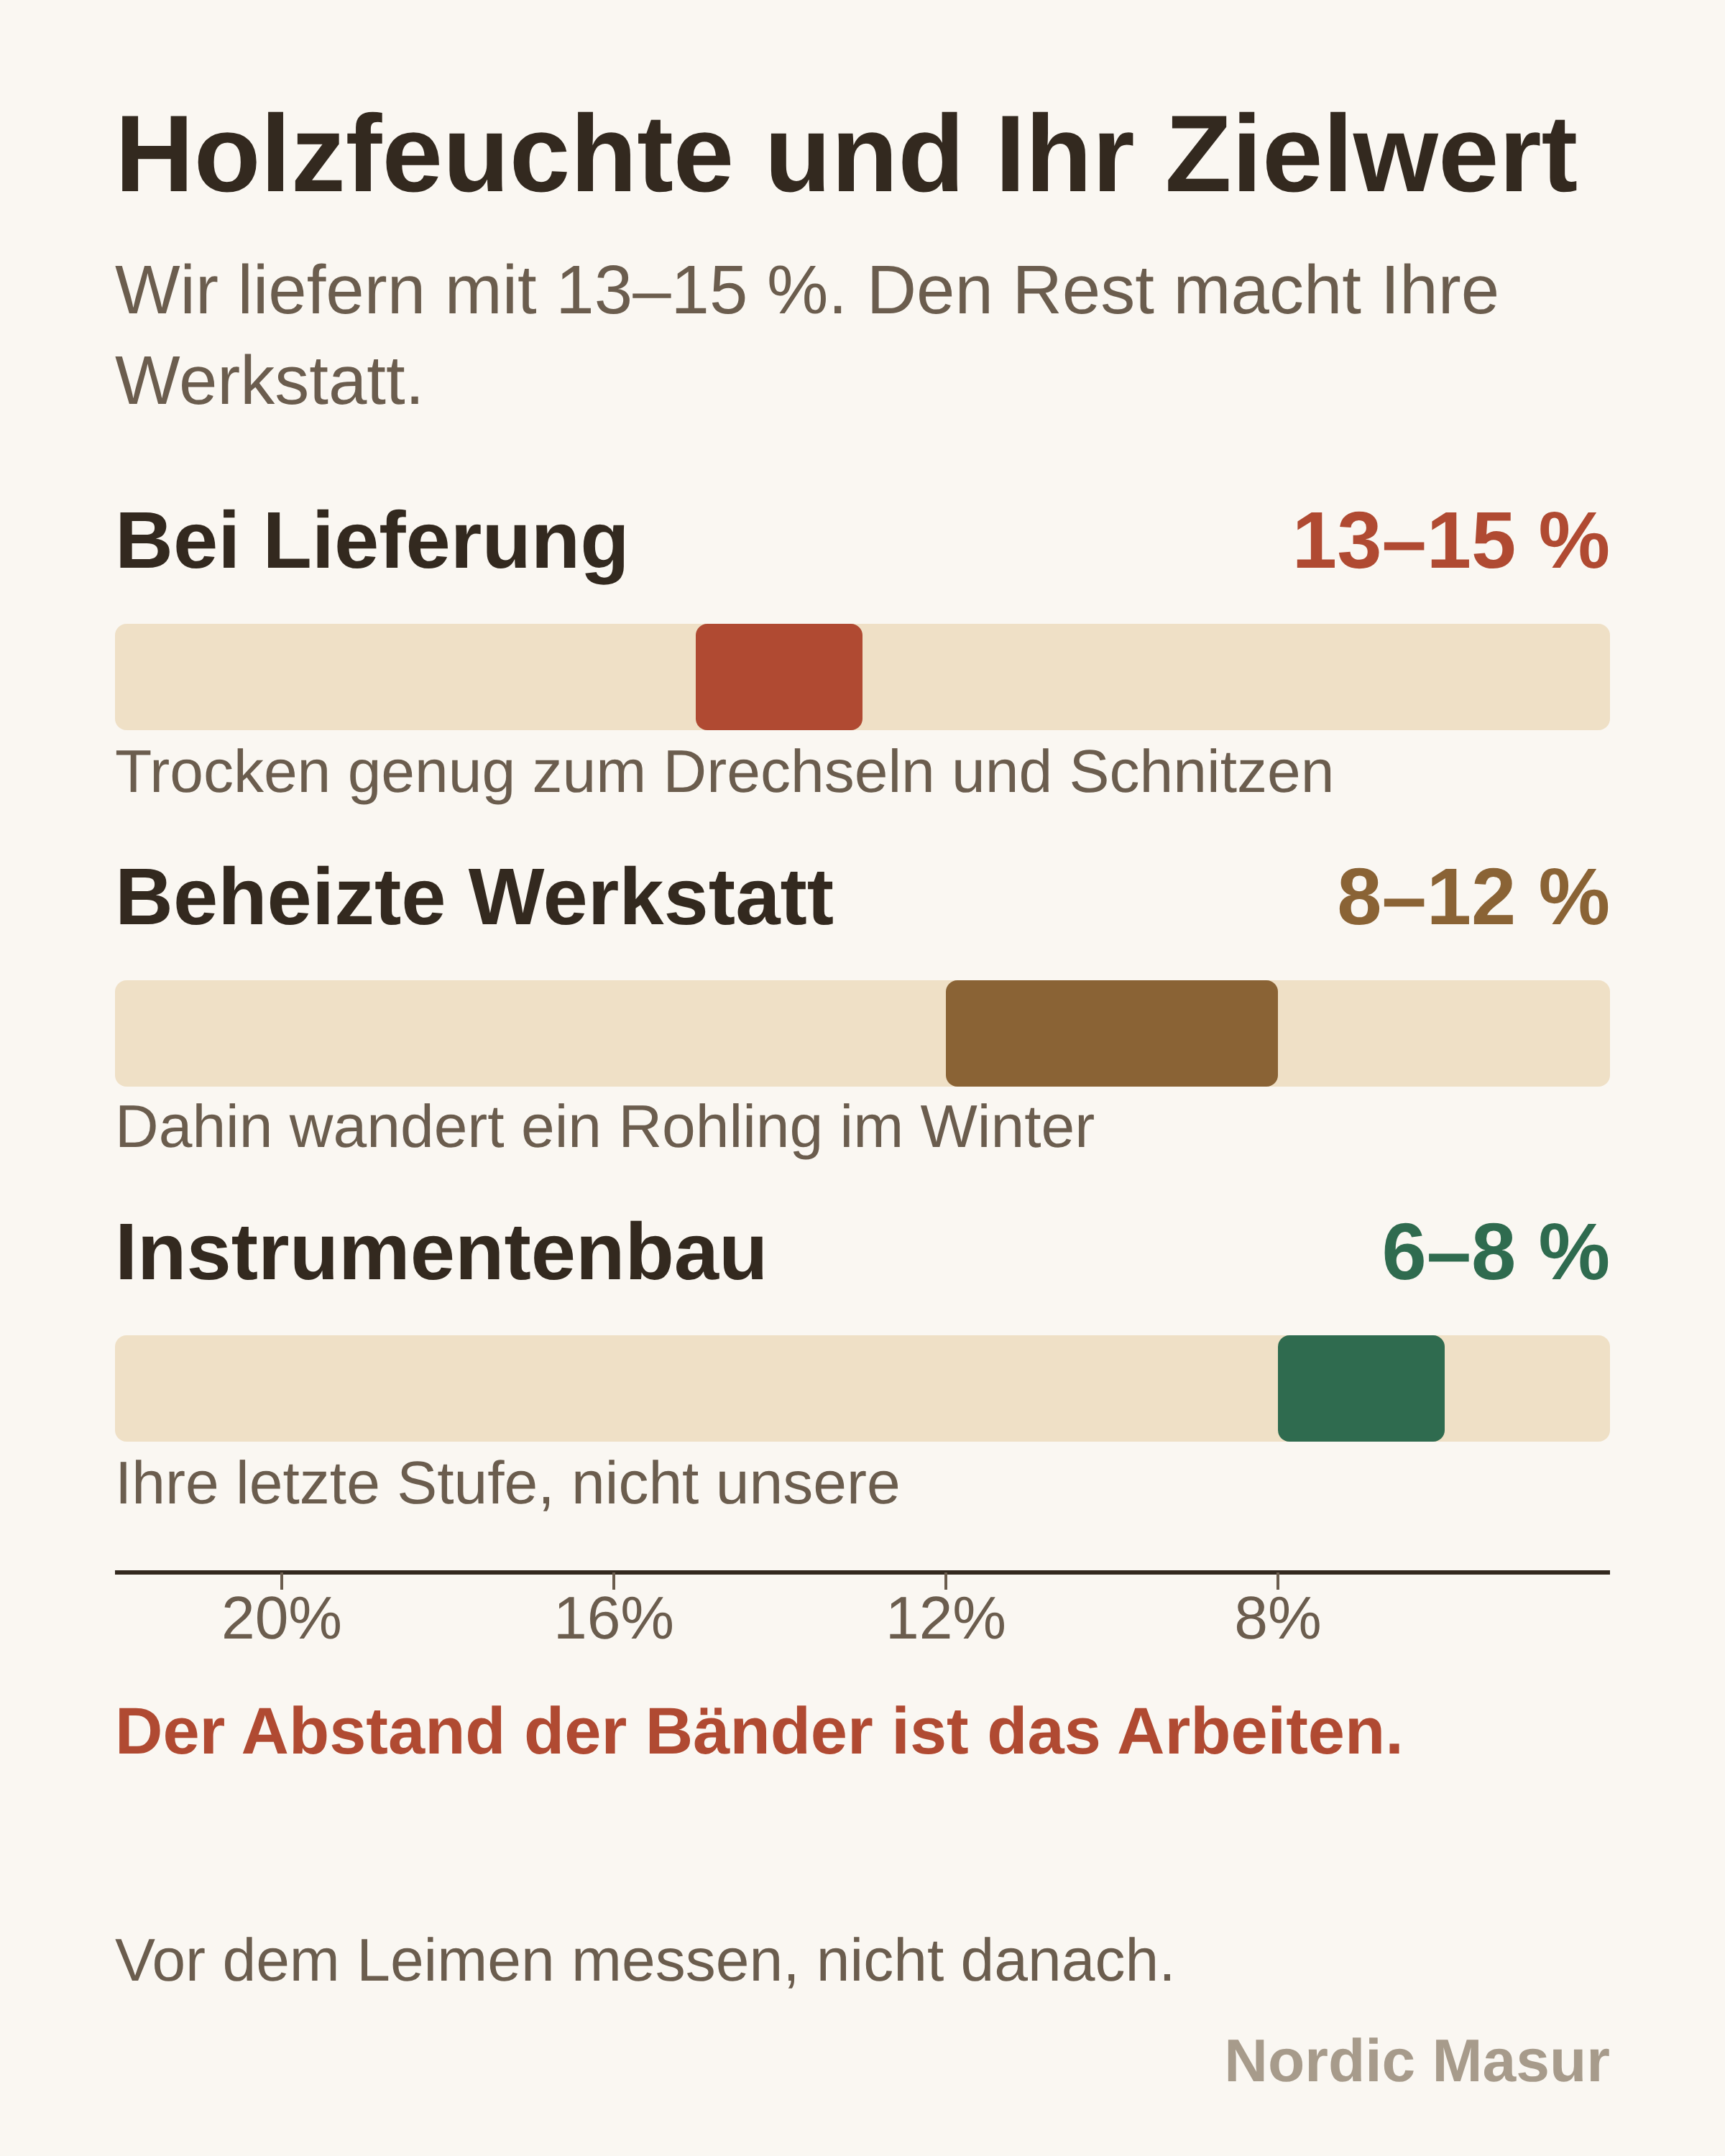
Die Zielwerte hängen an der Verwendung, nicht am Holz: Drechselrohlinge für Gebrauchsgegenstände arbeiten gut zwischen 10 und 14 Prozent, Griffschalen und verklebte Werkstücke für beheizte Innenräume gehören auf 8 bis 10 Prozent, Instrumentenholz auf 6 bis 8. Unsere Bohlen und Bretter verlassen das Lager mit 13 bis 15 Prozent, und die Differenz zum jeweiligen Zielwert entsteht in Ihrer Werkstatt, nicht in unserem Lager. Das gilt umso mehr, als Sie Ihre Rohlinge und Schalen selbst aus der Bohle sägen: Die Stärke, in der ein Stück ausgleicht, bestimmen Sie mit dem Zuschnitt.
Gemessen wird deshalb mindestens zweimal: einmal beim Wareneingang, um den Ausgangspunkt zu kennen, und einmal unmittelbar vor dem Verleimen oder vor dem Finish. Alle Messungen dazwischen sind Kontrolle, keine Entscheidungsgrundlage.
Zielwerte nach Verwendung
Der Gleichgewichtsfeuchtewert eines Werkstücks stellt sich nach dem Raumklima ein, in dem es steht. Eine beheizte Wohnung liegt im Winter bei etwa 6 bis 9 Prozent Holzfeuchte, im Sommer bei 10 bis 12. Eine unbeheizte Werkstatt oder ein Nebengebäude liegt ganzjährig deutlich höher, oft zwischen 13 und 16 Prozent. Ein Werkstück, das in der unbeheizten Werkstatt verklebt und in der beheizten Wohnung benutzt wird, verliert nach der Fertigstellung Feuchte, und zwar genau dann, wenn die Leimfugen schon geschlossen sind.
Für Griffschalen an Messern ist das der häufigste Schadensfall überhaupt. Die Schale schwindet, Erl und Pins bleiben, und im Frühjahr steht der Pin einen Zehntelmillimeter über oder die Schale hat sich an der Zwinge abgesetzt. Acht bis zehn Prozent vor dem Verkleben verhindern das zuverlässiger als jede Klebstoffwahl.
Für Instrumentenbau gelten 6 bis 8 Prozent, und dort ist die Zahl nicht diskutabel. Rohlinge, die diesen Wert erreichen sollen, brauchen Zeit in einem klimatisierten Raum, nicht ein zweites Trocknungsprogramm.
Messverfahren und was sie können
Widerstandsmessgeräte mit Einschlagelektroden messen den elektrischen Widerstand zwischen zwei Nadeln und rechnen ihn in Holzfeuchte um. Sie sind im Bereich zwischen etwa 7 und 25 Prozent brauchbar genau, verlangen aber die richtige Holzarteneinstellung und eine Temperaturkorrektur. Unter 7 Prozent wird der Widerstand so hoch, dass die Anzeige unbrauchbar wird; genau im Instrumentenbereich also, in dem man sie am dringendsten bräuchte.
Kapazitive Geräte messen ohne Einstich über ein hochfrequentes Feld und sind schnell, aber sie mitteln über die oberen Millimeter und reagieren empfindlich auf Rohdichte. Bei Maserbirke mit 0,65 bis 0,68 gegenüber etwa 0,60 bei gewöhnlicher Birke zeigt ein auf Standardbirke eingestelltes Gerät zu hoch an. Für Vergleichsmessungen am selben Stück über die Zeit sind sie gut, für Absolutwerte weniger.
Die Darrprobe bleibt das Referenzverfahren: Probe wiegen, bei 103 Grad bis zur Gewichtskonstanz trocknen, erneut wiegen, Differenz auf das Trockengewicht beziehen. Sie kostet ein Stück Material und einen Tag, ist dafür aber unabhängig von Holzart, Dichte und Einstellung. Wer regelmäßig größere Mengen verarbeitet, kalibriert damit einmal im Jahr sein Handgerät, statt dem Handgerät zu glauben.
Wo Sie messen und wo nicht
Messen Sie in der Mitte des Querschnitts, nicht an der Oberfläche. Ein Stück, das aus einem kühlen Transport in eine warme Werkstatt kommt, hat außen bereits einen anderen Wert als innen, und an der Oberfläche messen Sie die letzten zwei Tage, nicht den Zustand des Stückes. Bei Widerstandsmessgeräten heißt das: isolierte Einschlagelektroden und eine Einschlagtiefe von etwa einem Drittel der Materialstärke.
Messen Sie an mehreren Stellen und notieren Sie die Streuung, nicht nur den Mittelwert. Bei gleichmäßigem Holz liegen drei Messungen innerhalb eines halben Prozentpunkts. Wenn die Streuung größer ist, trocknet das Stück noch, und dann ist jeder Einzelwert eine Momentaufnahme.
Messen Sie nicht in Hirnholz, nicht in Einschlüssen und nicht unmittelbar an einer Maserzone mit eingewachsener Rinde. Alle drei liefern Werte, die nichts über das Werkstück aussagen.
Die Temperaturkorrektur wird regelmäßig übersehen und ist der größte systematische Fehler im Alltag. Die meisten Geräte sind auf 20 Grad kalibriert; bei einer Bohle, die aus einem kalten Lager kommt, zeigt die Messung deutlich zu niedrig an, und der Fehler wächst mit der Temperaturdifferenz. Lassen Sie das Stück auf Werkstatttemperatur kommen, bevor Sie messen, oder stellen Sie die Materialtemperatur am Gerät ein, wenn es das erlaubt. Eine Messung am Tag der Anlieferung im Winter ist ohne diese Korrektur wertlos.
Was bei gemasertem Holz anders ist
Bei Maserbirke teilt sich das Gewebe ungeordnet, und die eingelagerten Zellnester haben eine andere Dichte und eine andere Faserrichtung als das umgebende Holz. Der elektrische Widerstand hängt von beidem ab, weshalb zwei Messungen im Abstand von zwei Zentimetern bei diesem Holz stärker auseinanderliegen können als bei geradfaseriger Birke. Die Ursachen dafür stehen auf der Seite karelische Birke.
Praktisch gehen Sie damit um, indem Sie fünf statt drei Messpunkte nehmen und den höchsten Wert als Arbeitsgrundlage verwenden. Wer sich am Mittelwert orientiert, verklebt regelmäßig eine Zone, die noch zu feucht ist.
Für die Bewegung selbst gibt es bei diesem Holz keine belastbaren Schwindmaße. Die veröffentlichten tangentialen und radialen Werte für Betula pendula gelten für geradfaseriges Material, und in einer Maserzone gibt es keine eindeutige tangentiale oder radiale Richtung. Das ist keine schlechte Nachricht: Weil die Fasern in alle Richtungen stehen, bewegt sich das Holz insgesamt gleichmäßiger und verzieht sich weniger einseitig als geradfaserige Birke. Es heißt nur, dass Sie es nicht rechnen können, sondern messen müssen.
Akklimatisieren nach der Lieferung
Lassen Sie das Material nach dem Auspacken ein bis zwei Wochen offen in dem Raum liegen, in dem später gearbeitet wird, mit Luft zwischen den Stücken und nicht flach aufeinander. Aufgetrennte Griffschalenpaare legen Sie dabei getrennt, sonst trocknet nur die Außenseite.
Hier lohnt es sich, den Zuschnitt vorzuziehen. Eine 50-Millimeter-Bohle, aus der Sie zehn Millimeter starke Schalen sägen wollen, gleicht als Bohle über Monate aus und als aufgetrenntes Paar in wenigen Tagen. Wer erst lagert und dann sägt, wartet doppelt und legt am Ende trotzdem ein Stück auf die Werkbank, dessen frisch freigelegter Kern feuchter ist als die Oberfläche.
Rechnen Sie im Winter mit längeren Zeiten, wenn die Werkstatt deutlich trockener geheizt ist als der Transport. Ein Stück von 50 Millimetern erreicht seinen neuen Gleichgewichtswert in ein bis zwei Wochen, ein Stammabschnitt von 150 Millimetern braucht Monate, und zwar im Kern, nicht an der Oberfläche. Wer aus einem starken Abschnitt eine Griffschale sägt, sollte danach erneut messen und nicht auf den Wert vom Wareneingang vertrauen.
Was Transport und Verpackung angeht: Wir versenden mit einer gemessenen Feuchte von 13 bis 15 Prozent; die Bedingungen unterwegs können den Wert an der Oberfläche verändern, den Kern in der Regel nicht. Die Angaben zum Versand stehen unter Versand.
Wenn Sie regelmäßig arbeiten, legen Sie ein Blatt je Lieferung an: Datum, Messwert bei Eingang, Lagerort, Messwert vor der Verarbeitung. Nach drei Lieferungen wissen Sie, wie lange Ihre Werkstatt braucht, und können den Zuschnitt danach planen statt nach Gefühl. Welche Formate und Stärken dafür sinnvoll sind, steht unter Produkte.
Sie brauchen karelische Birke für ein Projekt?
Ein Satz genügt für den Anfang. Wenn Sie Maße und Stückzahl schon kennen, ergänzen Sie sie unten, dann schicken wir ein Angebot mit Fotos der Stücke.
Lieber per E-Mail? Schreiben Sie an hello@nordicmasur.com.