Holz stabilisieren: Vakuum, Harz, und wann es nötig ist
Stabilisieren heißt, sehr trockenes Holz in einem Vakuumbehälter mit dünnflüssigem Kunstharz zu tränken und das Harz anschließend im Ofen auszuhärten. Nötig ist das bei weichem, porösem oder rissigem Material, das sich sonst nicht sauber verarbeiten ließe. Bei Maserbirke ist es in den meisten Fällen nicht nötig, und bei dichter Premiumware kostet es mehr, als es bringt. Wir liefern unbehandeltes Holz und stabilisieren weder selbst noch im Auftrag; wer tränken will, macht das in der eigenen Werkstatt oder gibt es an einen Dienstleister.
Das ist die kurze Antwort. Die längere hängt daran, was das Harz im Holz tatsächlich erreicht, und das wird in Foren regelmäßig zu großzügig beschrieben. Unten steht, wie weit es kommt, wo es stehen bleibt und woran Sie vor dem Kauf erkennen, ob ein Stück das Verfahren überhaupt braucht.
Was im Vakuumtopf passiert
Der Ablauf ist in jeder Werkstatt derselbe, unabhängig davon, welches Harz verwendet wird. Das Werkstück kommt in einen Behälter, wird beschwert, damit es nicht aufschwimmt, und vollständig mit Harz überdeckt. Dann wird der Behälter evakuiert. Die Luft, die in den Zellhohlräumen und in den Gefäßen des Holzes sitzt, steigt als Blasenkette nach oben; wenn sie aufhört zu steigen, ist der Großteil draußen.
Anschließend wird belüftet. Erst jetzt geschieht die eigentliche Arbeit: Der zurückkehrende Atmosphärendruck drückt das Harz in die leergezogenen Hohlräume. Der Druckunterschied ist die gesamte treibende Kraft des Verfahrens, und er ist bei Normaldruck auf etwa ein Bar begrenzt. Wer mit Überdruck nacharbeitet, kommt weiter, aber auch das ändert nichts an der Grundmechanik.
Zuletzt wird das Werkstück abgetropft, in Folie eingeschlagen und im Ofen ausgehärtet. Die Temperatur steht im Datenblatt des jeweiligen Harzes und sollte von dort und nicht aus einem Video übernommen werden. Nach dem Aushärten ist das Stück schwerer, dunkler und in der Regel etwas farbkräftiger als vorher, weil das Harz die Lichtbrechung im Holz verändert.
Wie trocken das Holz vorher sein muss
Dieser Punkt entscheidet über Erfolg und Misserfolg, und er wird am häufigsten übergangen. Wasser und Harz belegen denselben Raum. Was an Restfeuchte im Holz sitzt, kann kein Harz mehr aufnehmen, und beim Aushärten im heißen Ofen dehnt sich eingeschlossene Feuchtigkeit aus. Das Ergebnis sind Blasen unter der Oberfläche und Stücke, die sich beim späteren Schleifen als hohl herausstellen.
Unser Material verlässt das Lager mit einer Holzfeuchte von 13 bis 15 Prozent. Das ist der richtige Wert für die meisten Verwendungen, für das Stabilisieren aber deutlich zu feucht. Vor dem Tränken gehört das Rohteil in den Trockenofen, bis es praktisch keine gebundene Feuchte mehr abgibt, und aus dem Ofen direkt in den Vakuumbehälter, ohne Zwischenlagerung auf der Werkbank. Ein Griffschalenpaar, das über Nacht in der Werkstatt liegt, hat am Morgen wieder Feuchte aus der Raumluft gezogen.
Kalkulieren Sie diesen Vortrockenschritt als eigenen Arbeitsgang ein, nicht als Beiwerk. Er dauert je nach Stärke des Rohteils und Ofen länger als das Tränken selbst.
Wohin das Harz kommt und wohin nicht
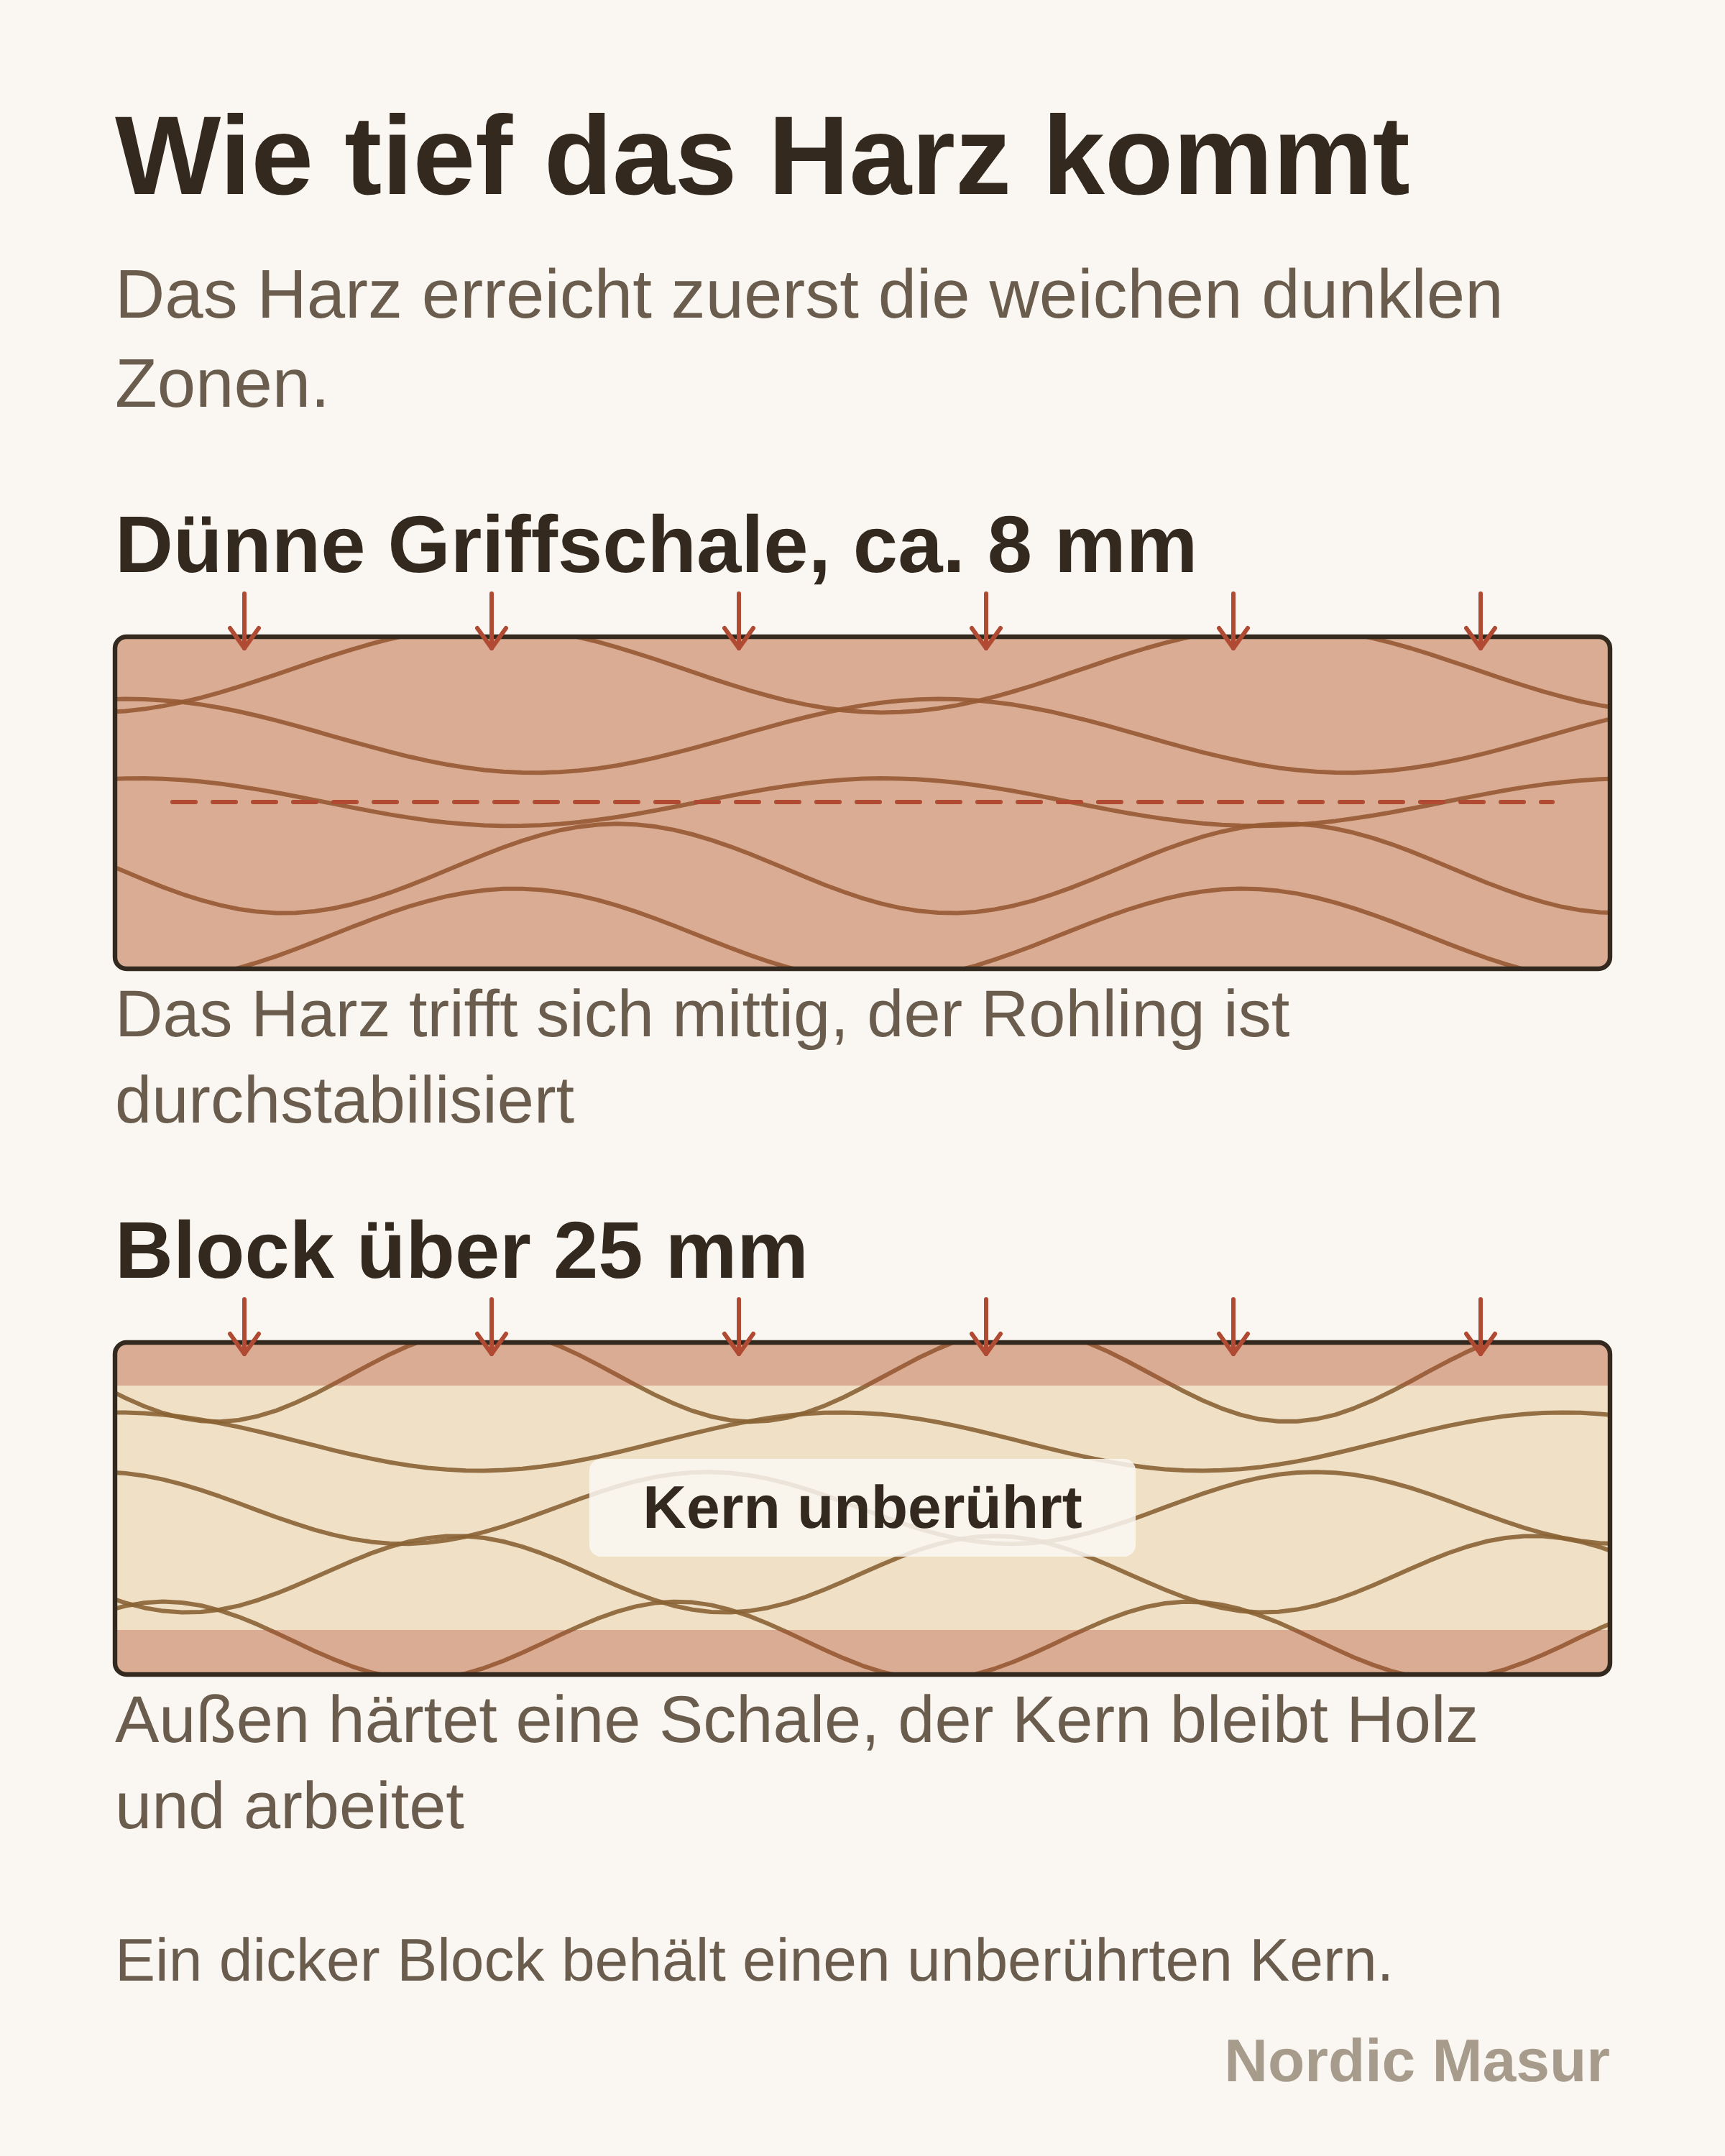
Die verbreitete Vorstellung ist, stabilisiertes Holz sei durchgehend mit Harz gefüllt. Das trifft auf poröse, leichte Hölzer weitgehend zu und auf dichte Hölzer nicht. Harz fließt dorthin, wo Hohlräume offen und untereinander verbunden sind. In einer gemaserten Birke sind die Zellwände dick und die Gefäße eng, und der Faserverlauf wechselt auf kurzer Strecke die Richtung, sodass durchgehende Wege selten sind.
In der Praxis heißt das: eine harzreiche Randzone, darunter eine Übergangszone, und im Kern Holz, das im Wesentlichen unbehandelt bleibt. Wie tief die Randzone reicht, hängt von der Dichte des einzelnen Stücks ab. Genau das zeigt das Schnittbild zu diesem Beitrag. Für einen Griff mit gut zwanzig Millimetern Stärke bedeutet es, dass Sie beim Formschleifen einen Teil der behandelten Zone wieder abtragen.
Daraus folgt eine Arbeitsregel, die sich in der Werkstatt bezahlt macht: Stabilisieren Sie nach dem groben Zuschnitt und vor dem Feinschliff, nicht am unbearbeiteten Block. Je näher das Rohteil beim Tränken an der Endform ist, desto mehr von der harzreichen Zone bleibt am fertigen Stück erhalten.
Wann Maserbirke Harz braucht
Maserbirke hat eine Rohdichte von 0,65 bis 0,68 gegenüber rund 0,60 bei gerader Birke, und eine Janka-Härte von etwa 1.250 lbf. Gerade Birke liegt bei etwa 1.100, Zuckerahorn bei etwa 1.450. Material in diesem Bereich lässt sich ohne Harz sauber schleifen, polieren und ölen und hält an einem Messergriff, was ein Messergriff aushalten muss.
Es gibt drei Fälle, in denen das Verfahren trotzdem sinnvoll ist. Der erste sind Zonen, in denen weiche, schwammige Partien unmittelbar neben harten liegen, etwa rund um dichte Rindeneinwüchse; ohne Harz reißt der Schleifklotz die weichen Stellen tiefer aus als die harten. Der zweite sind Stücke mit feinen Trockenrissen, die Sie retten statt aussortieren wollen. Der dritte ist ein Griff, der planmäßig dauerhaft nass wird, etwa an einem Filetier- oder Tauchmesser.
Nicht sinnvoll ist es bei dichter, gleichmäßig gemaserter Ware der oberen Klassen. Dort nimmt das Holz wenig Harz auf, der Farbton wird dennoch dunkler und die Zeichnung flacher, und Sie zahlen Ofenzeit und Harz für einen Effekt, der die Optik eher verschlechtert. Was die Klassen unterscheidet und wie die Dichte innerhalb einer Lieferung streut, steht unter Qualitätsklassen.
Was Sie vor der Bestellung festlegen
Entscheiden Sie zuerst, ob Sie stabilisieren wollen, und bestellen Sie danach. Sie kaufen bei uns die Bohle und sägen Ihre Rohteile selbst heraus, also legen Sie beides zusammen fest: Wer tränken will, nimmt eine Bohlenstärke mit zusätzlichem Übermaß, weil das Vortrocknen und das Aushärten geringe Maßänderungen mit sich bringen und weil Sie nach dem Tränken ohnehin schleifen. Wer nicht tränken will, kommt mit der knapperen Stärke aus. Unsere Bohlen und Bretter liegen bei 15 bis 50 Millimetern Stärke, 10 bis 25 Zentimetern Breite und 0,5 bis 1,5 Metern Länge, und wir schneiden auf das Maß, das Sie nennen.
Nennen Sie in der Anfrage die geplante Wandstärke am fertigen Teil, nicht nur die Bohlenstärke. Bei zwanzig Millimetern Griffstärke ist die Frage nach der Eindringtiefe wichtig, bei einer fünf Millimeter starken Einlage spielt sie keine Rolle mehr. Prüfen Sie außerdem, ob ein Fehler im Holz wirklich ein Harzproblem ist: Ein Riss, der quer durch den Faserverlauf läuft, wird durch Tränken nicht zu einem tragfähigen Griff. Die Formate stehen unter Produkte, und was die Maserung im Einzelnen ausmacht, unter Maserbirke.
Messen Sie zum Schluss das Gewicht des Rohteils vor und nach dem Tränken und notieren Sie beides mit der Klasse des Stücks. Nach zehn Griffen haben Sie eine eigene Zahlenreihe dafür, welche Ware in Ihrer Werkstatt Harz aufnimmt und welche nicht, und die ist belastbarer als jede allgemeine Empfehlung.
Sie brauchen karelische Birke für ein Projekt?
Ein Satz genügt für den Anfang. Wenn Sie Maße und Stückzahl schon kennen, ergänzen Sie sie unten, dann schicken wir ein Angebot mit Fotos der Stücke.
Lieber per E-Mail? Schreiben Sie an hello@nordicmasur.com.